
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-30 Origine : Site


Une polymérisation réussie dans des systèmes à plusieurs composants repose entièrement sur des environnements thermiques précis. Lorsque vous combinez l’isocyanate côté A et la résine côté B, vous déclenchez une réaction chimique rapide. Ce processus délicat dépend strictement d’une gestion précise de la température. Les températures fluctuantes sur les chantiers menacent constamment cet équilibre délicat. Lorsque les fluides sont confrontés à des viscosités incompatibles, vous souffrez inévitablement d'une pulvérisation hors rapport. De telles erreurs entraînent d’importants gaspillages de matériaux et compromettent l’intégrité structurelle de l’isolation.
Les variables environnementales volent activement vos marges bénéficiaires. Le positionnement du bon équipement sur votre plate-forme constitue votre principale défense contre ces pertes de rendement. Dans ce guide complet, vous découvrirez exactement comment l’architecture thermique impacte vos opérations quotidiennes. Nous explorerons les systèmes de chauffage central, les critères critiques de l'acheteur et la configuration des paramètres essentiels. Vous apprendrez également des étapes pratiques de dépannage pour garantir une sortie cohérente à chaque fois que vous appuyez sur la gâchette. Un contrôle thermique approprié transforme une chimie imprévisible en une routine quotidienne fiable et très rentable.
Une bonne adaptation de viscosité nécessite un chauffage indépendant et précis pour les deux composants chimiques.
L'indice Delta-T (ΔT) d'une machine détermine sa capacité de production réelle dans des climats sous-optimaux.
Les tuyaux chauffants sont conçus pour maintenir la température et non pour générer de la chaleur primaire ; le préconditionnement est essentiel.
L'évaluation de l'équipement nécessite d'examiner minutieusement l'emplacement des capteurs, la puissance du chauffage et le logiciel de contrôle des fluides.
Lorsque les températures ambiantes chutent, les produits chimiques bruts réagissent mal. Vous devez comprendre comment les environnements froids modifient la dynamique des fluides. L'isocyanate (côté A) s'épaissit beaucoup plus rapidement que la résine (côté B) dans des conditions ambiantes froides. Cette inadéquation rapide de la viscosité crée des déséquilibres de pression immédiats au niveau du doseur. Votre machine a du mal à pomper uniformément lorsque les fluides possèdent des épaisseurs différentes. En conséquence, vous pulvérisez un mélange hors rapport directement sur le substrat.
Chaque baisse de cinq degrés en dessous des spécifications du fabricant réduit considérablement l’expansion de la mousse. Vous perdez presque instantanément votre rendement en matériaux critiques. Cette réduction de volume augmente directement votre coût par pied-planche. Une mauvaise gestion de la température brûle pratiquement vos marges bénéficiaires. Perdre seulement dix pour cent de votre rendement attendu sur un projet commercial détruit la rentabilité de l'emploi.
De plus, les produits chimiques hors rapport introduisent de graves risques de défauts physiques. Vous pourriez constater un rétrécissement notable sur le mur quelques heures après l’application. La mousse présente souvent une mauvaise adhérence au substrat et s'éloigne des montants. Parfois, vous finissez par pulvériser de la mousse « spongieuse » hors rapport. Rester optimal La consistance du jet de mousse garantit votre réputation. Cela évite les rappels coûteux, les grattages importants et les retouches rigoureuses.
Un équipement robuste empêche activement les chutes de température pendant l'application. Tout fiable La machine à mousse pulvérisée en polyuréthane utilise plusieurs étapes de chauffage. Vous devez comprendre comment ces éléments avancés fonctionnent ensemble.
Des blocs chauffants indépendants en aluminium ou en acier génèrent l’ascenseur thermique initial. Ces échangeurs de chaleur privilégient des rapports surface/volume de fluide élevés. Un transfert de chaleur rapide se produit lorsque les fluides traversent des canaux internes étroits. Plus la surface à l’intérieur du bloc est grande, plus le produit chimique atteint rapidement la température optimale. Les ingénieurs conçoivent ces blocs pour chauffer le fluide instantanément sans provoquer de brûlure localisée.
Le flexible joue un rôle crucial, mais largement mal compris. Les éléments chauffants en fil de cuivre s'enroulent étroitement autour du noyau fluide interne. Une isolation épaisse et une veste anti-usure protègent ces éléments internes. Approprié Le contrôle de la température des tuyaux chauffants maintient la chaleur primaire pendant les longs trajets de transport. Les tuyaux ne génèrent pas de chaleur primaire. Ils ne peuvent tout simplement pas compenser le fluide froid entrant dans le système depuis le doseur.
La précision nécessite une collecte de données précises et en temps réel. Les capteurs de température du fluide (FTS) sont situés directement à proximité du pistolet pulvérisateur. Ils lisent les températures chimiques réelles juste avant que le mélange ne se produise dans la chambre. Les capteurs de bloc traditionnels ne lisent que le fluide à la base de la machine. Les unités FTS offrent une précision supérieure par rapport aux anciens capteurs de bloc. Vous devez mesurer l’état réel du fluide, et pas seulement la température extérieure de la surface du tuyau.
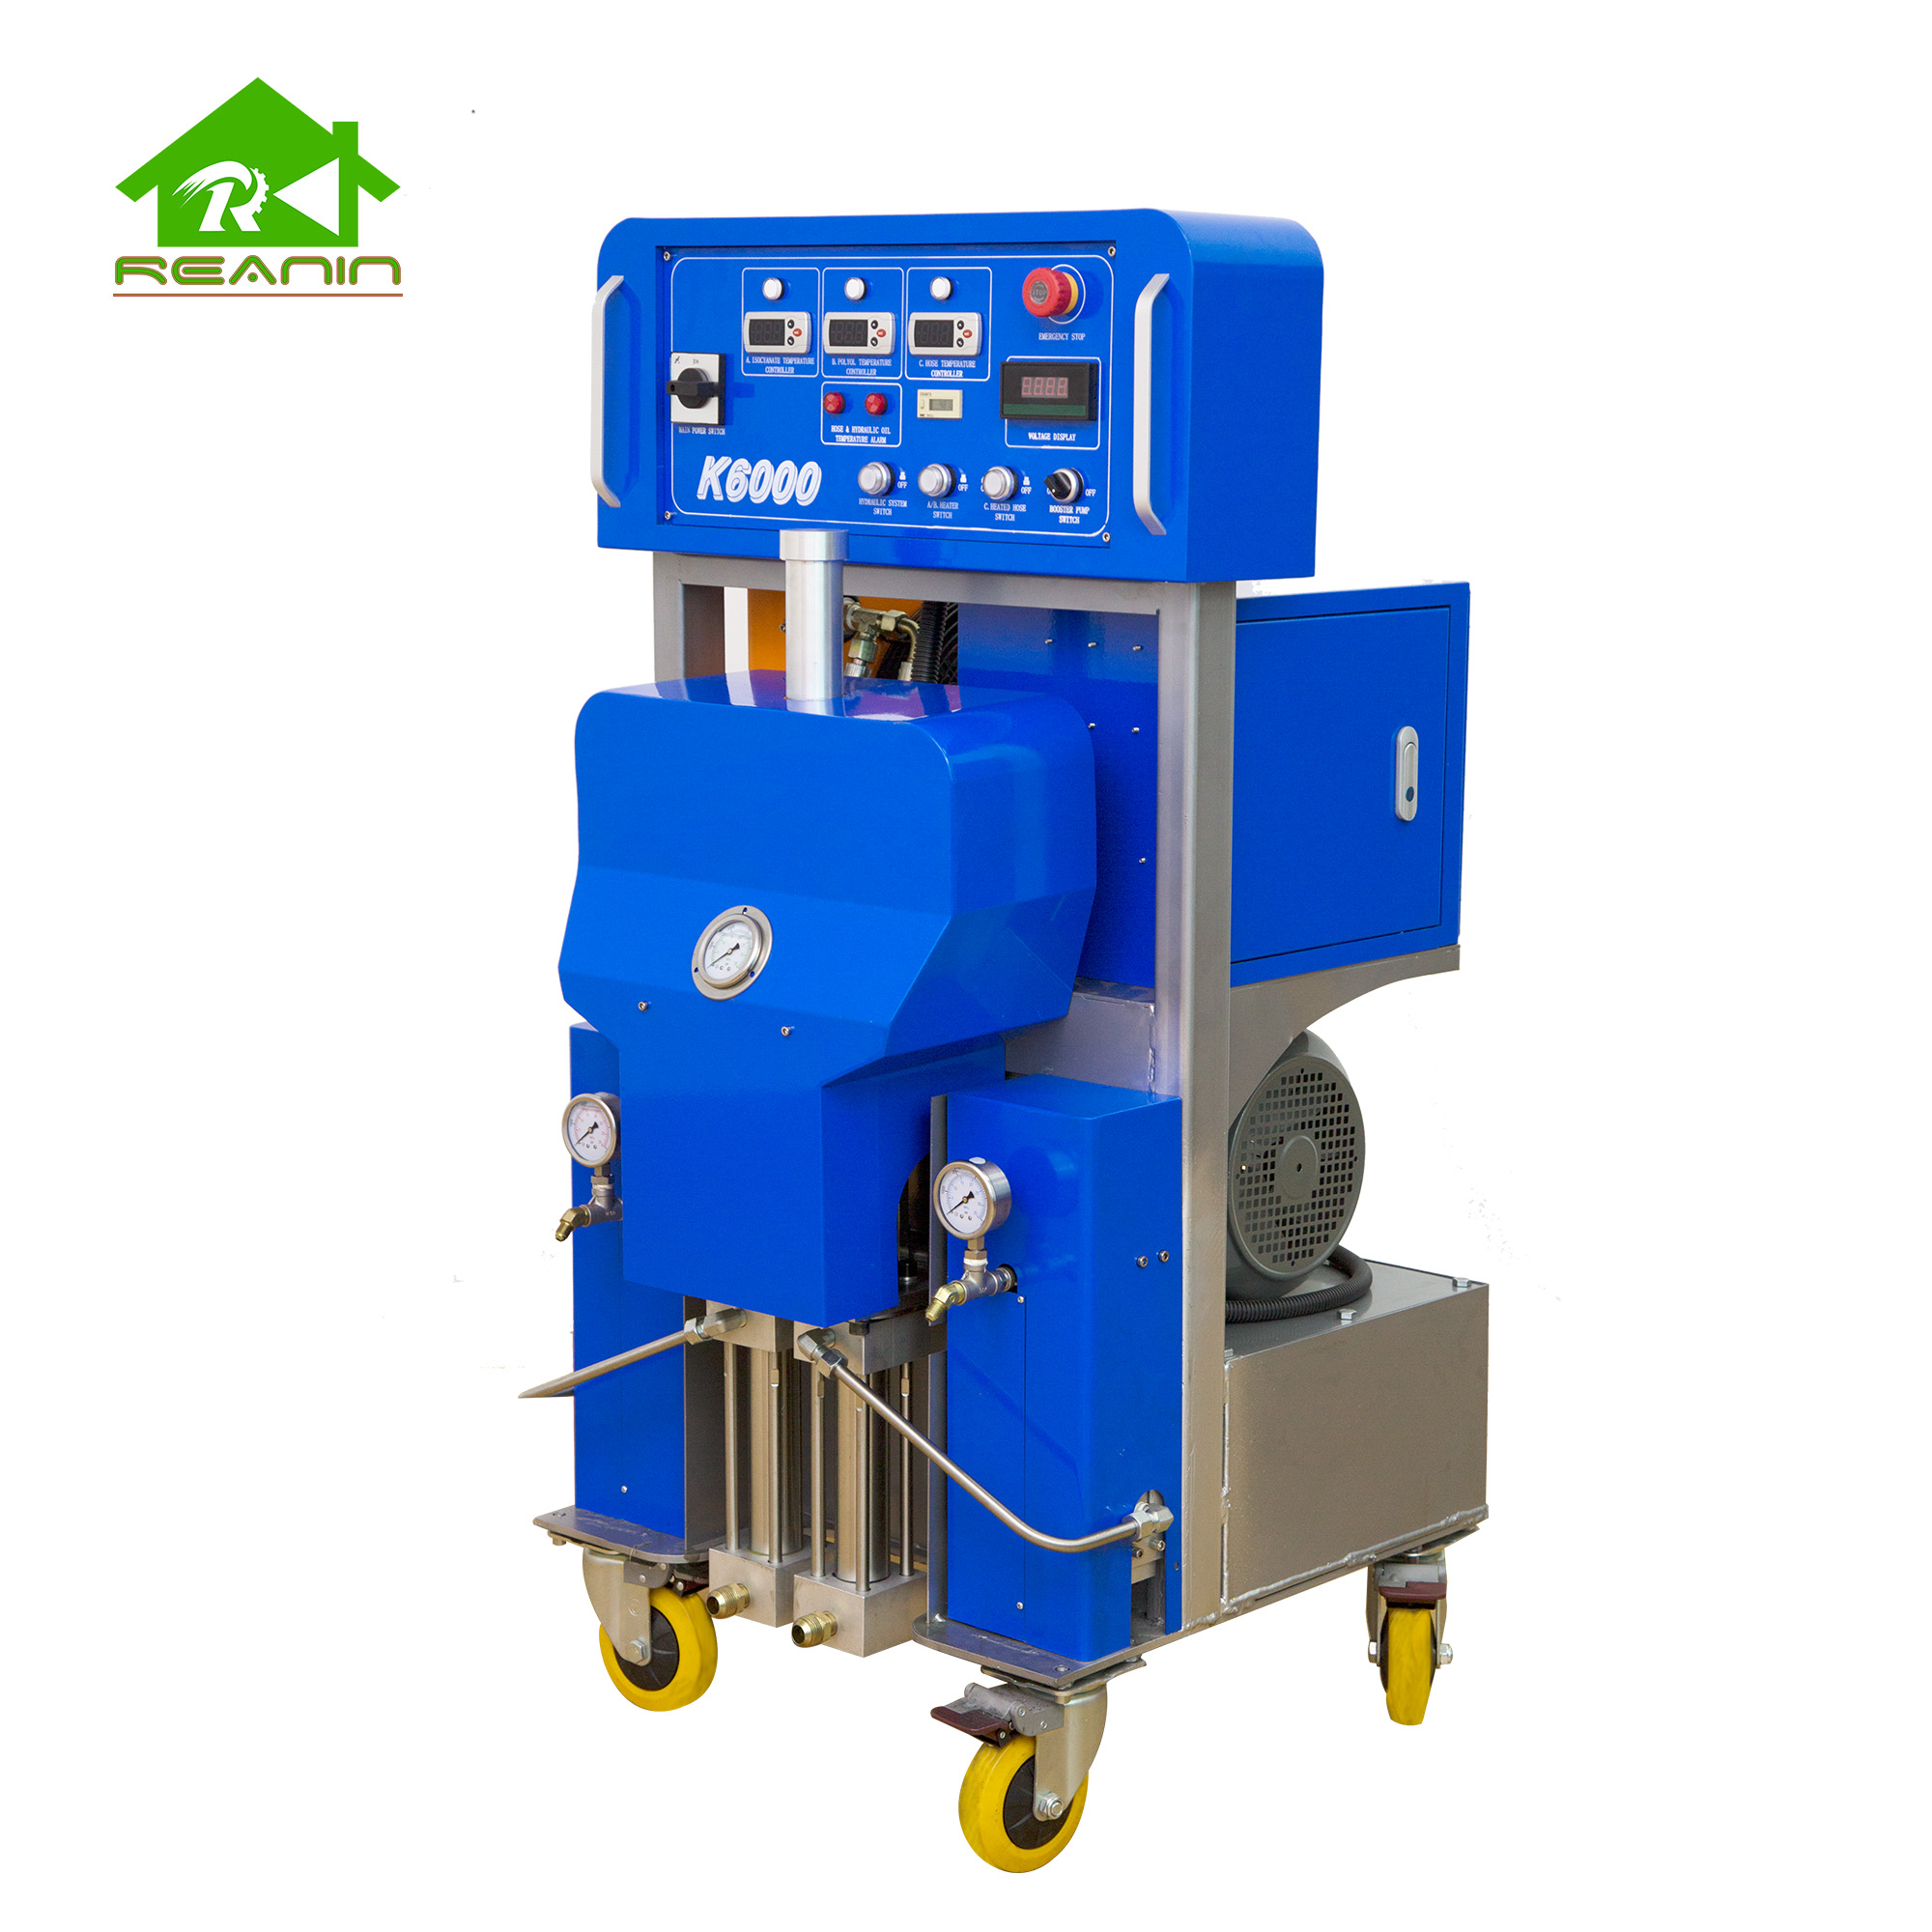
L'achat d'équipements fiables nécessite une évaluation stricte des capacités de chauffage. Il vous faut un robuste Système de contrôle de la température du matériau PU pour survivre aux climats sous-optimaux.
Delta-T représente l'augmentation de température maximale qu'une machine peut appliquer à un débit spécifique. Cette métrique définit votre capacité de production réelle. Les entrepreneurs travaillant dans des climats froids doivent donner la priorité à des valeurs ΔT exceptionnellement élevées. Si vos matériaux se trouvent à 50°F, vous avez besoin d’un ΔT massif pour atteindre 130°F en toute sécurité. Une machine à faible ΔT vous oblige à pulvériser très lentement pour maintenir la chaleur.
La puissance totale du chauffage dicte votre vitesse de production réaliste. Un chauffage de 6 kW limite considérablement votre volume de production dans des conditions hivernales. Un appareil de chauffage de 15 kW permet une pulvérisation continue à haut volume, quelles que soient les gouttes ambiantes.
Puissance du chauffage par rapport à la capacité de production |
||
Puissance du chauffage |
Débit maximum estimé (lb/min) |
Application climatique idéale |
|---|---|---|
6 kW |
15 - 20 |
Climats chauds / Résidentiel |
10 kW |
20 - 30 |
Climats modérés / Commercial |
15+ kW |
30 - 40+ |
Climats froids / Industriel |
Recherchez des systèmes dotés de contrôleurs PID (proportionnels-intégraux-dérivés) avancés. La logique PID anticipe les pertes de chaleur de manière dynamique plutôt que de simplement y réagir. Les thermostats plus anciens s'allument et s'éteignent simplement, provoquant de dangereuses oscillations thermiques. Les cartes PID empêchent les pics de température pendant les pauses de déclenchement rapides. Ils empêchent également la carbonisation des matériaux à l’intérieur des réchauffeurs primaires.
Une bonne configuration de la machine garantit un rendement quotidien maximal. Vous devez établir une Paramètres de pulvérisation de polyuréthane avant d'appuyer sur la gâchette.
Les matériaux froids submergent même les réchauffeurs primaires les plus puissants. Mettez en œuvre un protocole quotidien strict pour amener les matières premières à une température de référence fiable. Habituellement, vous voulez que les tambours reposent uniformément entre 70°F et 80°F.
Stockez les fûts de produits chimiques pendant la nuit dans un entrepôt entièrement climatisé.
Déployez des bandes chauffantes en silicone autour du tiers inférieur des tambours.
Ne faites jamais exploser les radiateurs à bande à haute température, car cela brûle les produits chimiques internes.
Utilisez un environnement de remorque chauffé pendant le transport et l'application sur le terrain.
Vérifiez manuellement les températures internes du fluide avant d’activer les pompes de transfert.
Les opérateurs comprennent souvent mal la relation critique entre le chauffage primaire et le chauffage par flexible. Vous devez régler les températures des tuyaux légèrement inférieures ou exactement égales à celles des réchauffeurs primaires. Cette logique empêche la vaporisation de l'agent gonflant dans la longue ligne. La vaporisation provoque une cavitation dans la ligne, ruinant complètement votre jet de pulvérisation.
Les substrats froids drainent de manière agressive la chaleur exothermique de la mousse montante. Les panneaux de construction en métal évacuent la chaleur beaucoup plus rapidement que les poteaux en bois. Ce vol thermique freine activement l’expansion de la mousse. Vous devez contrer cela en ajustant légèrement les températures de la machine à la hausse. L’application de passes initiales plus fines aide également la mousse à adhérer solidement aux surfaces froides.
Même les équipements les plus avancés sont confrontés à des variables de terrain difficiles. Vous devez reconnaître rapidement les symptômes subtils d’une défaillance thermique.
Des températures trop élevées créent une instabilité chimique dangereuse. Les produits chimiques surchauffés réagissent prématurément à l’intérieur des conduites. Vous remarquerez des pistolets crachant ou des motifs d'éventails fortement déformés. Souvent, une mousse réagissant prématurément obstrue la chambre de mélange interne. Cela oblige à une reconstruction immédiate et compliquée des armes à feu, détruisant votre calendrier de production.
L'isocyanate reste très sensible aux points froids localisés. Les sections de tuyaux non chauffées ou les pompes de transfert exposées permettent aux températures de chuter rapidement. L'isocyanate cristallise ensuite en particules dures et abrasives. Ces cristaux abrasifs détruisent les joints de la pompe et rayent agressivement les parois des cylindres. Vous finirez par trouver ces cristaux obstruant vos crépines en Y.
Les éléments chauffants tirent des charges électriques massives et continues. Les baisses de puissance sur le chantier menacent constamment vos performances de chauffage. Votre générateur doit fournir une tension exceptionnellement propre et stable. Les chutes de tension entraînent une sous-performance ou une défaillance complète des relais de chauffage vitaux. Surveillez constamment la puissance de votre générateur pour que les radiateurs fonctionnent de manière optimale.
Note de terrain : erreurs courantes
Meilleure pratique : agitez toujours doucement les fûts de résine pendant le préconditionnement pour assurer une répartition uniforme de la chaleur.
Erreur courante : compter uniquement sur le tuyau chauffant pour réchauffer des matériaux à 50 °F jusqu'à une température de pulvérisation de 130 °F.
Le choix d’un nouvel équipement définit vos capacités commerciales globales. Examinons comment adapter précisément les machines à votre réalité.
Évaluez honnêtement votre région géographique d’exploitation. Les radiateurs de niveau intermédiaire gèrent parfaitement les climats résidentiels du sud. Cependant, les applications nordiques exigent absolument des systèmes industriels à haute puissance. Des radiateurs sous-dimensionnés vous obligeront à pulvériser à une vitesse extrêmement lente en hiver.
Les systèmes d’entraînement proportionnés ont un impact sur la distribution globale de l’énergie de l’installation. Les entraînements pneumatiques consomment généralement moins d’énergie pour le moteur de la pompe. Cela laisse plus d’ampérage disponible pour les éléments chauffants. Les entraînements électriques fonctionnent de manière très efficace mais nécessitent un équilibrage minutieux des charges électriques entre les moteurs et les radiateurs. Les entraînements hydrauliques gèrent un débit continu massif. Les fabricants associent souvent des pompes hydrauliques aux plus grands blocs de chauffage primaire de 15 kW à 20 kW.
Type d'entraînement proportionné et demande de chauffage |
||
Type d'entraînement proportionneur |
Intégration typique de la demande de chauffage |
Avantage principal |
|---|---|---|
Pneumatique |
Faible à moyen |
Libère l'ampérage du générateur pour les radiateurs |
Électrique |
Moyen à élevé |
Pression de course et efficacité constantes |
Hydraulique |
Élevé (15 kW+) |
Volume de sortie maximal et ΔT extrêmement élevé |
Exigez toujours des tableaux de performances ΔT vérifiables auprès des fabricants avant de finaliser un achat. Vous devez savoir exactement comment la machine se comporte sous de lourdes charges. De plus, bénéficiez de garanties complètes au niveau des composants. Assurez-vous que ces garanties couvrent spécifiquement les éléments chauffants et les tableaux de commande avancés.
La rentabilité de la pulvérisation multi-composants est entièrement dictée par le rendement final en matière. La gestion thermique contrôle directement ce rendement crucial. Lorsque vous maîtrisez les températures des fluides, vous éliminez entièrement les erreurs hors rapport. Investir dans des systèmes avancés de contrôle de la température atténue les coûts variables les plus élevés du secteur. Le gaspillage de produits chimiques et les retouches constantes épuisent rapidement votre capital d’exploitation. Les doseurs modernes résolvent ces problèmes grâce à une architecture thermique intelligente et réactive. Protégez vos marges durement gagnées en améliorant dès aujourd’hui vos stratégies de contrôle environnemental.
Standardisez strictement vos protocoles de préconditionnement de fûts avant chaque tâche.
Adaptez la puissance de chauffage de votre plate-forme directement à vos exigences climatiques locales les plus sévères.
Formez tous les opérateurs à lire les capteurs de température des fluides, et pas seulement les jauges principales des machines.
Effectuez un entretien de routine sur les crépines en Y pour détecter rapidement la cristallisation liée à la température.
R : La plupart des mousses de polyuréthane à cellules fermées nécessitent des températures de matériau comprises entre 120 °F et 130 °F au pistolet pulvérisateur. Les mousses à cellules ouvertes nécessitent généralement des températures plus élevées, allant de 130°F à 140°F. Vous devez toujours consulter la fiche technique du fabricant du produit chimique pour connaître les cibles précises.
R : Non. Les tuyaux chauffants sont strictement conçus pour maintenir la température générée par les réchauffeurs primaires. Ils ne peuvent pas générer suffisamment de chaleur primaire pour amener les produits chimiques froids à la température de pulvérisation. Vous devez utiliser des bandes chauffantes ou des remorques chauffées pour préconditionner les fûts.
R : Des tuyaux plus longs augmentent le risque de perte de chaleur, surtout s'ils reposent sur du béton froid ou de la neige. Des courses prolongées obligent les éléments chauffants des tuyaux à travailler plus fort. Utilisez toujours un capteur de température de fluide à proximité du pistolet pour garantir que les températures restent stables sur de longues distances.
R : La divergence de pression provient généralement d’un décalage de viscosité provoqué par un chauffage inégal. Si l'isocyanate est plus froid que la résine, il devient plus épais. La pompe doseuse a alors du mal à pousser le fluide plus épais, provoquant un pic de pression notable sur la jauge du côté A.
R : Une mauvaise expansion résulte généralement d’une température du matériau inadéquate ou d’une pulvérisation sur des substrats excessivement froids. Lorsque les produits chimiques sont trop froids, l’agent gonflant ne s’active pas complètement. Cette perte thermique réduit directement l’expansion de la mousse, ce qui gaspille du matériau et augmente vos coûts d’application.


