
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-30 Origine : Site


L'application de polyurée nécessite un dosage chimique exact, une pression extrême et un contrôle précis de la température. Une défaillance d’un seul composant compromet l’ensemble du revêtement. De nombreux entrepreneurs se concentrent uniquement sur l'achat du doseur principal, sous-estimant l'équipement auxiliaire requis pour une installation fonctionnelle et prête pour la production. Les emballages incomplets entraînent une pulvérisation hors rapport, un colmatage de l'équipement et une défaillance catastrophique des matériaux sur le chantier. Pour garantir une application cohérente et protéger les investissements en capital, les acheteurs doivent évaluer les systèmes de pulvérisation comme des ensembles holistiques. Ce guide décrit les composants critiques, les cadres de décision et les réalités de mise en œuvre d'une configuration complète d'équipement polyurée.
Le doseur n'est que le moteur : un système fonctionnel nécessite un ensemble assorti de pompes de transfert, de tuyaux chauffants et de pistolets de pulvérisation spécialisés pour maintenir le rapport volumique strict de 1 : 1 entre l'isocyanate et la résine.
La puissance et l'entraînement dictent l'évolutivité : le choix entre une machine de pulvérisation de polyurée pneumatique, électrique ou hydraulique dépend entièrement des exigences de production quotidiennes, des cycles d'utilisation et de la viscosité des revêtements spécifiques appliqués.
Le contrôle de l’humidité n’est pas négociable : étant donné que les composants de la polyurée sont très sensibles à l’humidité, les systèmes auxiliaires de séchage d’air et de dessiccation sont des éléments essentiels dans tout emballage professionnel.
Le doseur doit chauffer et pressuriser deux produits chimiques très visqueux selon des spécifications exactes avant qu'ils ne se rencontrent dans la chambre de mélange du pistolet pulvérisateur. En règle générale, la polyurée pure nécessite des pressions comprises entre 2 000 et 3 500+ psi et des températures allant de 140°F à 170°F. Le fait de ne pas maintenir ces paramètres entraîne une mauvaise atomisation, un mélange hors rapport et des propriétés physiques compromises. Vous avez besoin d’une machine conçue pour répondre aux exigences spécifiques des matériaux que vous pulvérisez quotidiennement.
Les doseurs pneumatiques offrent une accessibilité d'entrée de gamme et des dépenses d'investissement initiales réduites. Ils assurent la sécurité dans les environnements dangereux ou volatils car il n'y a aucun risque d'étincelle électrique au niveau du moteur. Le compromis est la nécessité de disposer de compresseurs d'air massifs et à haut CFM pour maintenir un fonctionnement constant. Si votre compresseur chute de pression, votre jet de pulvérisation s'effondre instantanément.
Les doseurs électriques conviennent aux travaux commerciaux ou résidentiels de volume moyen. Ils disposent d'interfaces de contrôle numérique précises, ce qui les rend conviviaux pour les opérateurs surveillant leur utilisation quotidienne. Leur principale limitation réside dans les cycles de service continus à haut rendement sous des pressions extrêmes. Ils ont souvent du mal à maintenir une chaleur et une pression constantes lors de la pulvérisation continue de volumes élevés.
UN La machine de pulvérisation hydraulique de polyurée représente la norme de l'industrie en matière de performances durables. Ces machines maintiennent une pression constante lors de longues pressions sur la gâchette, subissent une usure minimale et offrent une durée de vie plus longue pour les applications industrielles à grand volume. L'entraînement hydraulique fournit une puissance de poussée incessante, garantissant que les pompes doseuses ne calent pas lors de la manipulation de matériaux épais et froids.
Les systèmes haute pression, fonctionnant entre 2 500 et plus de 3 500 psi, sont obligatoires pour le mélange par impaction dans les applications de polyurée pure. Cette haute pression garantit une atomisation et des propriétés physiques appropriées. Les produits chimiques à durcissement rapide doivent se mélanger soigneusement en une fraction de seconde avant de sortir du pistolet. Sans une pression suffisante, les côtés A et B ne se réticuleront pas correctement, vous laissant avec un désordre collant et non durci.
Les systèmes basse pression, fonctionnant à moins de 1 000 psi, présentent des limites importantes. Leurs cas d’utilisation sont limités à des polyurées hybrides spécifiques ou à des mastics pour joints. Ils ne peuvent pas générer l’énergie nécessaire pour mélanger et atomiser correctement les formulations de polyurée pure. Tenter de pulvériser de la polyurée pure à travers un système basse pression garantit l’échec.
Les références standard de l’industrie varient en fonction des besoins des applications. Les unités haute pression portables d’entrée de gamme gèrent les retouches et les petits travaux. Les unités électriques de milieu de gamme gèrent efficacement les applications commerciales. Pour les travaux industriels à haute production, un robuste Un pulvérisateur hydraulique en polyuréthane polyurée est nécessaire pour maintenir la cohérence du débit et de la pression sur de grandes longueurs de tuyaux.
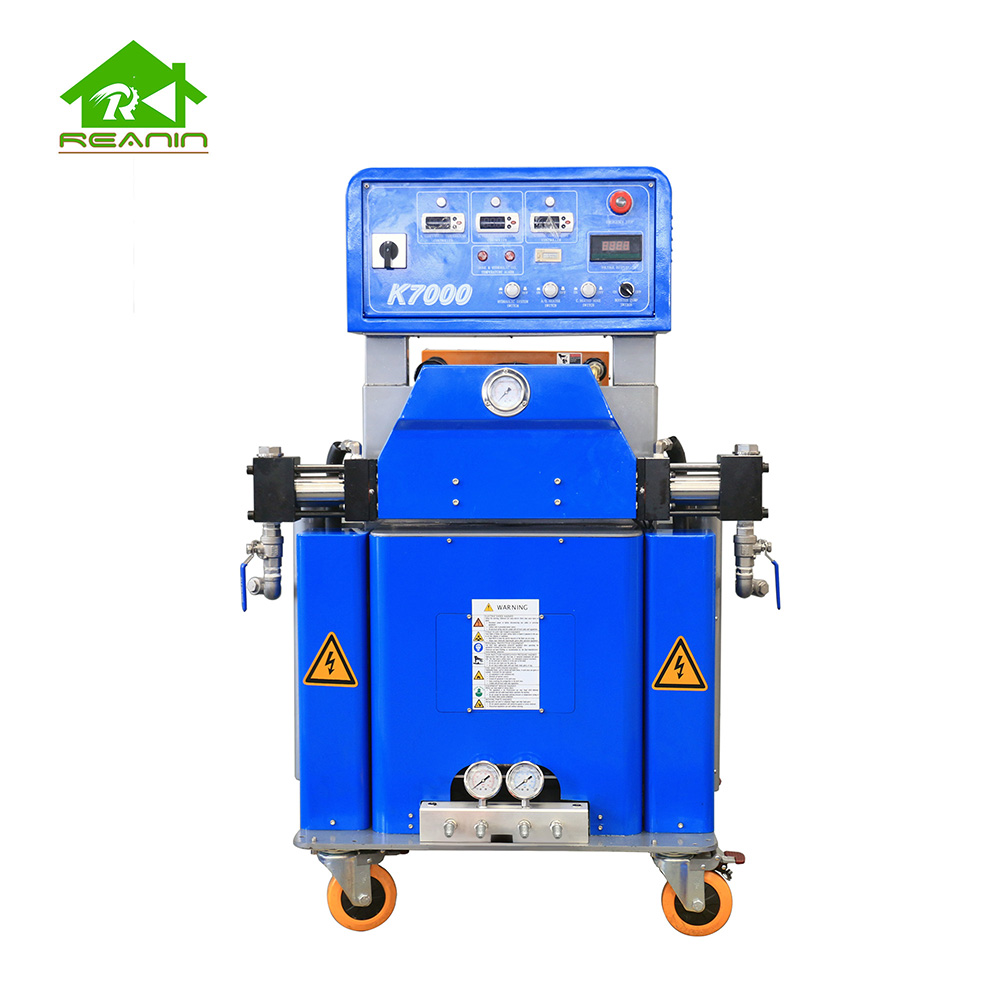
Les entrepreneurs envisagent souvent d’utiliser un appareil de pulvérisation de mousse de polyuréthane standard pour les applications de polyurée. Bien que les installations à double usage soient réalisables, les réalités et limites techniques doivent être prises en compte pour garantir une application réussie et éviter d’endommager les équipements. La mousse et la polyurée se comportent très différemment sous la pression et la chaleur.
Les doseurs SPF standard atteignent souvent un maximum de 2 000 psi. La polyurée pure nécessite jusqu'à 3 500 psi pour un mélange correct. Vous devez vérifier que les réchauffeurs primaires existants peuvent atteindre et maintenir les températures plus élevées (140 °F à 170 °F) requises pour la réduction de la viscosité de la polyurée. Si les appareils de chauffage ne peuvent pas maintenir ces températures, le matériau ne sera pas pulvérisé correctement, ce qui entraînera une mauvaise finition de surface et de faibles propriétés physiques.
La mise à niveau des tuyaux SPF standard de 2 000 psi vers des tuyaux haute pression de 3 500 psi est une nécessité de sécurité et de fonctionnement. L’utilisation de tuyaux basse pression pour les applications de polyurée à haute pression risque de provoquer une défaillance catastrophique des tuyaux. Un tuyau éclaté à 3 000 psi provoque des blessures graves et des déversements importants de matériaux sur le chantier.
Transition d'un La machine de pulvérisation de polyuréthane polyurée, de la mousse de polyuréthane à la polyurée, nécessite des protocoles stricts. Un rinçage chimique complet est nécessaire pour éviter la cristallisation, la contamination ISO et les défaillances physiques catastrophiques de la conduite. Même des traces de produits chimiques incompatibles peuvent détruire l’ensemble du système.
Garez le doseur et relâchez toute la pression du système.
Retirez les pompes de transfert des fûts de mousse et essuyez-les.
Placez les pompes de transfert dans des fûts de solvant de rinçage approuvé.
Faites circuler le solvant dans la machine et les tuyaux jusqu'à ce que le liquide soit complètement clair.
Souffler le solvant restant avec de l'air comprimé sec avant d'introduire les matériaux polyurée.
Il est essentiel de maintenir une température constante du matériau, du doseur au pistolet pulvérisateur. Les chutes de température dans le tuyau entraînent des déséquilibres de viscosité, entraînant une pulvérisation hors rapport, un mauvais durcissement et des pistolets obstrués. Le système de distribution de fluide doit être suffisamment robuste pour gérer des matériaux à haute viscosité par temps froid.
La physique de l’application de la polyurée impose que la température affecte directement la viscosité. Des tuyaux isolés chauffés au cuivre avec des capteurs RTD ou thermocouple précis sont nécessaires pour maintenir les niveaux de chaleur requis sur toute la longueur du tuyau. Ces capteurs fournissent un retour en temps réel au doseur, garantissant des températures de matériaux constantes quelles que soient les conditions ambiantes.
Un risque courant de mise en œuvre est celui des flexibles non chauffés au niveau du raccord du pistolet. La perte de température dans le tuyau flexible entraîne des problèmes immédiats de mélange. Atténuez ce risque en utilisant des enveloppes isolées robustes pour retenir la chaleur jusqu'au bloc du pistolet. Ne laissez jamais le tuyau flexible exposé sur du béton froid.
Les pompes de transfert alimentent les produits chimiques A et B des fûts vers le doseur. Les pompes pneumatiques à double membrane offrent une excellente résistance à l’usure. Alternativement, les pompes à piston 2:1 ou 3:1 offrent les capacités d'alimentation haute pression nécessaires aux matériaux visqueux. Le choix dépend de la densité de vos produits chimiques.
Sélectionnez les pompes de transfert en fonction de la viscosité chimique, des opérations par temps froid et de la densité spécifique des matériaux utilisés dans votre machine de pulvérisation d'imperméabilisation de polyurée . Les matériaux plus épais nécessitent des pompes à rapport plus élevé pour garantir un débit d'alimentation constant sans cavitation. La cavitation introduit de l'air dans le système, provoquant une pulvérisation immédiate hors rapport.
Le pistolet pulvérisateur est l’endroit où les produits chimiques chauffés à haute pression se rencontrent finalement. La sélection du bon pistolet et de la bonne chambre de mélange est nécessaire pour obtenir la forme de pulvérisation et la qualité de revêtement souhaitées. Une arme mal entretenue ruinera le meilleur matériel.
Les pistolets à purge d’air constituent l’option la plus courante et la plus conviviale. Ils s'appuient sur de l'air comprimé à haute vitesse pour nettoyer la chambre de mélange après chaque pression sur la gâchette. Ces pistolets sont idéaux pour les environnements continus à haute production où un temps d'arrêt minimal est essentiel. Ils nécessitent un apport constant d’air sec pour fonctionner correctement.
Les pistolets à purge mécanique utilisent une tige de valve pour nettoyer physiquement la chambre de mélange. Ils conviennent aux travaux à faible rendement ou aux travaux de détail où le volume d'air est limité. Cela minimise l’accumulation de produits chimiques et la pulvérisation excessive dans les espaces restreints. Les pistolets à purge liquide utilisent un rinçage au solvant pour nettoyer la chambre. Vous devez tenir compte des réglementations environnementales, de l'élimination des déchets et de la compatibilité des solvants avec les matériaux polyurée lors de l'utilisation de systèmes de purge liquide.
Adaptez la taille de la chambre de mélange à la capacité de sortie du doseur pour éviter les déséquilibres de pression. Une chambre surdimensionnée sur une machine sous-dimensionnée entraîne des chutes de pression et un mauvais mélange. La machine ne peut tout simplement pas pousser suffisamment de volume pour maintenir la pression requise dans une grande chambre.
Sélectionnez des modèles de pulvérisation ronds pour le revêtement structurel, le remplissage des vides et le revêtement des canalisations. Les jets plats fonctionnent mieux pour une large couverture de surfaces planes et pour les revêtements géotextiles. L'utilisation du modèle correct maximise l'efficacité lors de l'exploitation d'un Machine de pulvérisation de polyurée sur les grands toits commerciaux ou les bermes de confinement.
Un complet L'ensemble de la machine de pulvérisation de polyurée nécessite des systèmes auxiliaires robustes pour prendre en charge le doseur primaire. Une alimentation électrique ou en air inadéquate paralysera l’ensemble du fonctionnement, quelle que soit la qualité du doseur.
Le compresseur d'air doit fournir de l'air propre et sec avec suffisamment de CFM pour alimenter simultanément les pompes de transfert, faire fonctionner le pistolet de purge, faire fonctionner les sécheurs par adsorption et alimenter simultanément les systèmes respiratoires en air frais. Les compresseurs sous-dimensionnés entraînent des chutes de pression et des dysfonctionnements des pistolets. Dimensionnez toujours le compresseur pour tirer le maximum possible de tous les équipements pneumatiques fonctionnant en même temps.
Le dimensionnement du générateur nécessite un cadre technique pour calculer la consommation totale en kW. Vous devez tenir compte des réchauffeurs primaires du doseur, des transformateurs thermiques de tuyaux, du moteur du compresseur et de l'équipement auxiliaire. Incluez toujours un tampon de puissance de 20 à 25 % pour éviter les chutes de tension pendant les charges de pointe. Les chutes de tension endommageront les circuits imprimés du doseur et entraîneront une panne des radiateurs.
L'isocyanate est très réactif lorsqu'il est exposé à l'humidité ambiante. Cela provoque une cristallisation rapide, une formation de peau dans le tambour et une panne de l'équipement. Des déshydratants au gel de silice doivent être installés sur les bouchons du tambour pour empêcher la pénétration de l'humidité. Vérifiez quotidiennement la couleur du déshydratant et remplacez-le lorsqu'il devient rose.
Des agitateurs à tambour sont nécessaires pour maintenir les pigments de résine, les ignifugeants et les additifs solides entièrement en suspension. Une agitation adéquate empêche la séparation des matériaux sans introduire de bulles d'air dans les conduites de fluide. Utilisez des agitateurs à pales expansibles qui passent à travers le bouchon du tambour standard et mélangez le matériau près du fond du tambour.
L'application de polyurée implique la manipulation de produits chimiques dangereux sous une pression extrême. Des équipements et protocoles de sécurité complets sont obligatoires pour protéger les opérateurs et garantir la conformité réglementaire sur le chantier.
La conformité OSHA et EPA exige des protocoles stricts pour la manipulation des diisocyanates atomisés dans des espaces ouverts ou confinés. Les opérateurs doivent être protégés contre l’inhalation de vapeurs et de particules nocives. Les respirateurs à cartouche standard sont insuffisants pour l'application de polyurée.
L'ensemble d'équipement doit comprendre des respirateurs à adduction d'air, des masques complets à air frais et des pompes à air ambiant à haute efficacité. Les opérateurs doivent porter des combinaisons Tyvek complètes, des gants résistant aux produits chimiques et des chaussures appropriées pour éviter tout contact cutané avec les produits chimiques n'ayant pas réagi.
Des systèmes de confinement secondaire obligatoires pour les fûts de produits chimiques sont requis pour prévenir la contamination de l'environnement en cas de fuites. Des systèmes de ventilation portables et des kits de déversement doivent être facilement disponibles sur le chantier pour maintenir la conformité et gérer les urgences. Ne faites jamais fonctionner l'appareil sans qu'un plan d'intervention en cas de déversement soit en place.
Le matériel seul ne suffit pas pour une opération de polyurée réussie. La valeur d'un package complet comprend le support, la formation et la compatibilité de l'ensemble du système. L’achat d’équipement bon marché sans assistance coûte plus cher en temps d’arrêt.
La mise en service dirigée par le fabricant ou le distributeur, la formation pratique et l'assistance téléphonique 24h/24 et 7j/7 sont obligatoires. Un programme de formation standard certifié couvre le dépannage des déséquilibres de pression, l'entretien des pistolets, les tests de vérification des ratios et la préparation du substrat. Les opérateurs doivent savoir comment lire les jauges de la machine pour diagnostiquer les problèmes avant qu'ils n'entraînent une mauvaise mousse ou une mauvaise polyurée.
Facteur de risque |
Stratégie d'atténuation |
|---|---|
Générateurs sous-dimensionnés provoquant une panne de chauffage |
Exigez un tampon de puissance de 20 à 25 % dans les spécifications du générateur. |
Contamination croisée des faces A et B |
Mettez en œuvre des protocoles stricts de tuyaux, de pompes et de coupleurs à code couleur. |
Contamination par l'humidité dans les fûts ISO |
Installez et entretenez régulièrement des séchoirs déshydratants au gel de silice. |
Perte de température du flexible flexible |
Installez des vestes de protection isolées robustes sur toute la longueur du fouet. |
Travaillez à rebours à partir de votre application principale pour déterminer le débit, le type d’entraînement et la longueur de flexible nécessaires. Dimensionnez tous les équipements auxiliaires pour prendre en charge ces paramètres spécifiques.
Demandez des fiches techniques complètes aux fabricants pour vous assurer que tous les composants répondent exactement à vos exigences.
Vérifiez les besoins en électricité et en air par rapport à votre flotte existante avant de finaliser tout achat d’équipement.
Planifiez une démonstration en direct ou une consultation technique avec un distributeur d'équipement pour voir le système en action.
R : Les doseurs pneumatiques utilisent de l'air comprimé pour entraîner les pompes, ce qui offre des coûts initiaux inférieurs mais nécessite de gros compresseurs d'air. Les doseurs hydrauliques utilisent un fluide sous pression, fournissant une pression constante lors de longues pressions sur la gâchette et une durée de vie plus longue pour les applications industrielles à grand volume.
R : Oui, mais avec des modifications. La polyurée nécessite des pressions (jusqu'à 3 500 psi) et des températures (140 °F à 170 °F) plus élevées que la mousse pulvérisée standard. Vous devez mettre à niveau les tuyaux, vérifier la capacité du réchauffeur et effectuer un rinçage chimique rigoureux pour éviter toute contamination croisée.
R : Les tuyaux chauffants maintiennent la température chimique du doseur au pistolet. Les chutes de température provoquent des déséquilibres de viscosité, entraînant une pulvérisation hors rapport, un mauvais durcissement et un colmatage des équipements.
R : Les pistolets à purge d'air sont généralement les meilleurs pour les environnements continus à haute production. Ils utilisent de l'air comprimé à grande vitesse pour nettoyer rapidement la chambre de mélange, minimisant ainsi les temps d'arrêt et la maintenance pendant le fonctionnement.
R : L'isocyanate (côté A) est très réactif à l'humidité ambiante. L'exposition provoque une cristallisation et un pelage rapides, qui peuvent gravement endommager les pompes, les tuyaux et les doseurs. Les séchoirs par adsorption sont indispensables.
R : Mettez en œuvre un code couleur strict pour tous les tuyaux, pompes de transfert et coupleurs de tambour. Le rouge est universellement utilisé pour la face A (ISO) et le bleu pour la face B (résine). N'échangez jamais de pièces entre les deux côtés.


