
Просмотры: 0 Автор: Редактор сайта Время публикации: 18.09.2026 Происхождение: Сайт


Покрытия из полимочевины, время отверждения которых составляет всего три-пять секунд, полностью переписали правила коммерческой гидроизоляции. Такое быстрое затвердевание практически исключает простои проекта. Однако это также представляет собой серьезную логистическую проблему для полевых бригад. Если химические вещества смешаются хотя бы на долю миллисекунды раньше, они мгновенно затвердеют внутри оборудования. Результатом являются катастрофические внутренние повреждения и огромные счета за ремонт.
Подрядчики просто не могут полагаться на традиционные методы применения этих современных эластомеров. Вам нужны узкоспециализированные системы обработки жидкостей, разработанные для управления летучими химическими реакциями с абсолютной точностью. С помощью профессионального В машине для распыления полимочевины операторы могут безопасно нагревать, создавать давление и изолировать материалы до момента, когда они попадут на подложку. В этом техническом руководстве мы подробно рассмотрим механизм работы этих дозаторов, помогая владельцам бизнеса выбрать оптимальное оборудование для тяжелых гидроизоляционных работ.
Точность решает все: высококачественная установка дозирования зависит от точной подачи объема 1:1. Это гарантирует, что быстроотверждаемые покрытия прекрасно реагируют, не забивая внутренние пути прохождения жидкости.
Нагрев и давление не подлежат обсуждению: поддержание температуры жидкости от 140°F до 160°F и динамического давления, превышающего 2000 фунтов на квадратный дюйм, строго необходимо для правильного распыления толстых компонентов.
Ударное смешивание: фактическое химическое столкновение двух быстросхватывающихся материалов происходит только внутри микроскопического наконечника распылителя. Это предотвращает затвердевание эластомера внутри нагретых шлангов.
Гидравлическая мощность выигрывает: для непрерывной коммерческой гидроизоляции гидравлические системы обеспечивают неослабевающую механическую мощность, необходимую для предотвращения провалов давления, которые в конечном итоге разрушают быстроотверждаемые конструкции.
Чтобы понять сложную технологию, лежащую в основе этих систем обработки жидкостей, вы должны сначала понять летучую природу материалов. Полимочевина не является традиционной архитектурной краской. Это усовершенствованный эластомер, созданный в результате мгновенной экзотермической реакции.
Система работает с использованием двух отдельных компонентов. Сторона А состоит из изоцианатного преполимера. Сторона B представляет собой специальную смесь смол, обычно состоящую из полиэфирных смол с аминоконцевыми группами. При хранении в отдельных бочках емкостью 55 галлонов при комнатной температуре эти химикаты остаются относительно стабильными и инертными.
В тот момент, когда эти два конкретных соединения вступают в физический контакт, они запускают бурную химическую реакцию. В результате этой реакции за считанные секунды образуется прочная, очень прочная водонепроницаемая мембрана. Поскольку сшивка происходит очень быстро, материалы нельзя смешивать в ведре и раскатывать по бетонному настилу, как стандартную эпоксидную смолу. Их необходимо накачивать отдельно, нагревать независимо и сжимать вместе в нужный момент применения.
Подрядчики, переходящие на эластомерные покрытия, часто задаются вопросом, можно ли перепрофилировать существующие безвоздушные распылители краски. Окончательный ответ – нет. В стандартном оборудовании полностью отсутствует прочная механическая конструкция, необходимая для работы с быстросхватывающимися двухкомпонентными полимерами.
Ниже приводится техническая информация, поясняющая, почему для этого направления работы необходимы специальные дозирующие установки:
Особенность |
Стандартный безвоздушный распылитель краски |
Специальная дозирующая машина |
|---|---|---|
Обработка компонентов |
Однокомпонентная предварительно смешанная смесь |
Двухкомпонентный, с отдельными сторонами A и B. |
Рабочее давление |
Колебания от 1000 до 3000 фунтов на квадратный дюйм |
Высокая стабильность от 2000 до 3500 фунтов на квадратный дюйм |
Нагрев материала |
Только температура окружающей среды |
Первичные нагреватели и шланги с подогревом, поддерживающие температуру от 140 до 160 °F. |
Место смешивания |
В бункере или ведре |
Внутри наконечника распылителя из-за удара |
Контроль соотношения |
Непригодный |
Строгое соотношение объема 1:1. |
Основным коммерческим преимуществом этого метода гидроизоляции является его беспрецедентная скорость. По иронии судьбы, именно эта скорость также является вашим самым большим оперативным препятствием в полевых условиях.
В индустрии защитных покрытий операторы измеряют скорость с помощью двух важнейших показателей, известных как время гелеобразования и время отсутствия отлипа. Время гелеобразования стандартной чистой полимочевины обычно составляет от трех до пяти секунд. Жидкость практически мгновенно превращается в твердый гель. После этого время отлипа обычно составляет менее шестидесяти секунд, а это означает, что поверхность с покрытием практически сразу же может выдерживать пешеходное движение.
Чтобы разместить это узкое окно, был выделен специальный Машина для распыления гидроизоляции на основе полимочевины должна безупречно транспортировать густые химикаты из бочек подачи через дозирующие насосы вниз по шлангу на сотни футов и на основание. Задержите подачу жидкости хотя бы на долю секунды, и материал затвердеет глубоко внутри оборудования. Это неизменно приводит к катастрофическому отказу, требующему тысяч долларов на замену коллекторов и шлангов.
Среди опытных аппликаторов пересечение является наиболее опасной механической неисправностью при многокомпонентном распылении. Это происходит, когда из-за серьезного дисбаланса давления одно химическое вещество выталкивается назад в трубопроводы противоположного химического вещества. Из-за микроскопического времени гелеобразования химические вещества внутри распылителя мгновенно затвердевают и потенциально перемещаются по нагретым шлангам.
Современное оборудование активно снижает этот риск за счет использования усовершенствованных обратных клапанов, цифровых датчиков баланса давления и протоколов автоматического отключения. Если системный компьютер обнаружит перепад давления, превышающий 200–500 фунтов на квадратный дюйм между линиями A и B, он немедленно остановит насосы, чтобы спасти буровую установку от внутреннего разрушения.
Если взглянуть на строительный сектор в целом, то мировой рынок гидроизоляции переживает массовый сдвиг в сторону быстросхватывающихся эластомеров. Этот переход во многом обусловлен требованиями устойчивости к экстремальным погодным условиям и хронической нехваткой рабочей силы. Поскольку климатические условия становятся все более непредсказуемыми, управляющим предприятиями требуются бесшовные, очень гибкие мембраны, способные выдерживать тяжелую затопленную воду и структурные сдвиги без растрескивания.
В то же время строительная отрасль сталкивается с острой нехваткой квалифицированной рабочей силы. Традиционные многодневные приложения становятся экономически нежизнеспособными. Подрядчики переходят на однопроходные системы, которые позволяют небольшой, хорошо обученной бригаде гидроизолировать коммерческую крышу площадью 10 000 квадратных футов за один день. Следовательно, во всем мире растет спрос на современное дозирующее оборудование, которое может надежно поддерживать большие объемы операций быстрого отверждения.
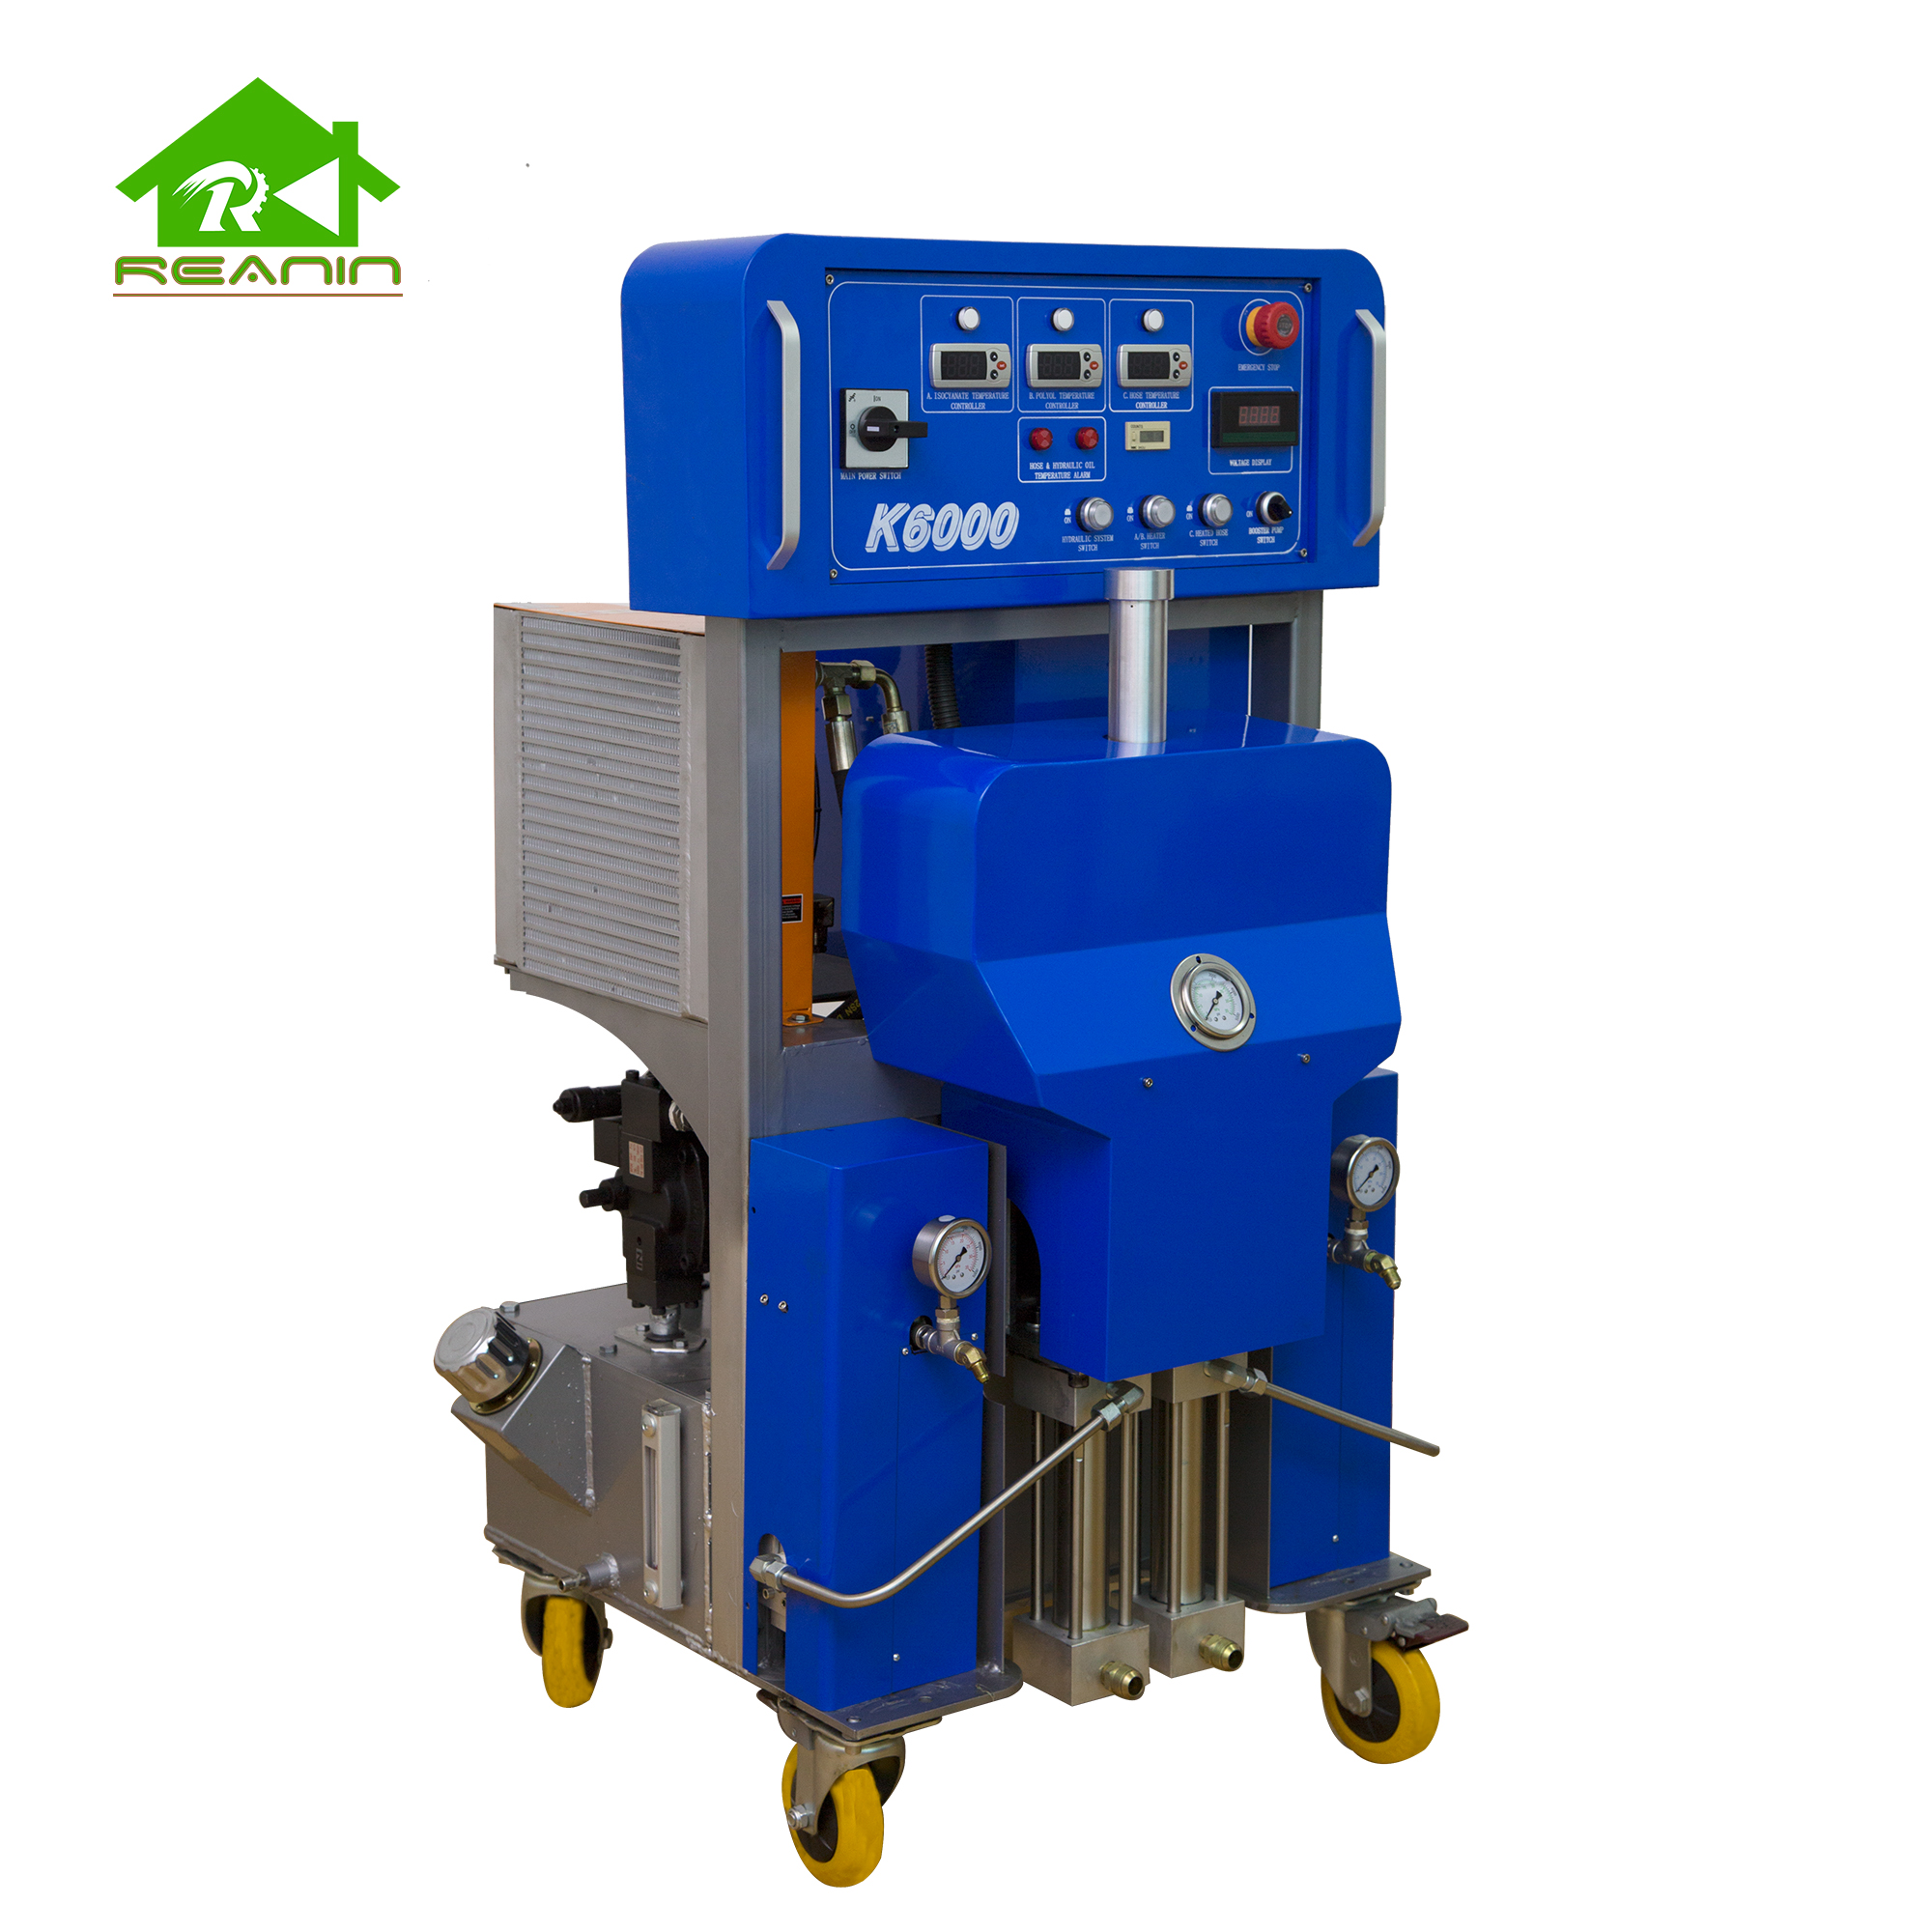
Чтобы предотвратить пересечение и обеспечить безупречную химическую реакцию, промышленные установки используют последовательность высокотехнологичных механических этапов, предназначенных для изоляции и подготовки сырья.
Дозатор служит двигателем всей операции. Его основная задача состоит в том, чтобы выкачивать химикаты A и B из соответствующих бочек и подвергать их давлению в строгом, неизменном соотношении 1:1 по объему.
Точность на этом этапе абсолютно важна. Химический состав предполагает идеально равномерное смешивание. Если набивки насоса изнашиваются и подача смеси отличается хотя бы на пять процентов, полученное покрытие в конечном итоге выйдет из строя. Смеси, богатые изоцианатами, образуют хрупкое, твердое покрытие, которое трескается при минимальном структурном напряжении. И наоборот, смесь, богатая смолой, остается мягкой, липкой и не затвердевает. В высококачественных дозаторах используются синхронизированные валы насоса, что гарантирует подачу одинакового объема материала за каждый ход.
При комнатной температуре эти химикаты невероятно густые и очень вязкие. Чтобы распылить их в мелкий туман с помощью распылителя, их вязкость должна быть значительно снижена за счет точной термической инженерии.
Когда жидкости выходят из дозирующих насосов, они попадают в первичные нагреватели. Эти мощные нагревательные блоки быстро повышают температуру жидкости до требуемых 140–160 °F. Однако нагреть химикат в базовом блоке – это только полдела. Представьте себе, что в ноябре вы протаскиваете 200-футовый шланг по замерзшему бетонному настилу. Жидкость потеряет тепло, не дойдя до оператора. Поэтому в буровой установке используются шланги с электрическим подогревом и медным нагревательным элементом, обернутым вокруг внутренних линий подачи жидкости. Это сохраняет точную температуру, заданную первичными нагревателями на всем пути к пистолету.
Тепло и давление работают в симбиотических отношениях. Вы просто не сможете добиться надежной гидроизоляции, если какая-либо из этих опор колеблется или выходит из строя в полевых условиях.
Химическая реакция быстрого отверждения требует смешивания двух компонентов на микроскопическом уровне. Если бы вы просто слили две нагретые жидкости вместе, они мгновенно образовали бы комковатую, неоднородную массу.
Чтобы получить гладкую монолитную гидроизоляционную мембрану, химические вещества необходимо тщательно распылять. Оборудование достигает этого, пропуская нагретые жидкости через микроскопические отверстия при давлении, обычно варьирующемся от 2000 до 3500 фунтов на квадратный дюйм. Эта чрезвычайная механическая сила превращает густые жидкости в мелкий высокоскоростной туман. Чем меньше капли, тем больше площадь поверхности для химической реакции. Это гарантирует безупречное и мгновенное излечение.
Подрядчики часто работают в суровых и беспощадных условиях. Дельта Т относится к разнице температур. Он измеряет способность машины забирать холодные, вялые химикаты из барабана и нагревать их до заданной температуры за один проход через первичные нагреватели.
Если температура исходных химикатов составляет 40°F, машина должна поднять эту температуру более чем на 100°F за те несколько секунд, которые требуются жидкости для прохождения через нагревательный блок. Здесь необходимы надежные первичные нагреватели. Если машине не хватает мощности для достижения нужной Дельты Т, жидкость поступает в пистолет слишком густой. Реакция задерживается, и покрытие разрушается.
Пока базовый блок создает давление и нагревает жидкость, настоящее волшебство происходит прямо в руках оператора на конце шлангопровода.
Поскольку материал затвердевает за считанные секунды, химикаты A и B не могут соприкасаться друг с другом внутри машины или шлангов. Единственное место, где им разрешено встречаться, — это внутри крошечного сменного компонента распылителя, известного как смесительная камера.
Этот локализованный процесс называется столкновительным перемешиванием. Используя В машине для распыления полимочевины и полиуретана химикаты A и B подаются в камеру с противоположных сторон под давлением более 2000 фунтов на квадратный дюйм. Они врезаются друг в друга на огромной скорости. Это сильное столкновение заставляет распыленные капли идеально смешиваться, и смешанный материал немедленно выбрасывается из наконечника пистолета на подложку. Вся последовательность смешивания занимает доли миллисекунды.
В тот момент, когда оператор отпускает спусковой крючок, подача химикатов прекращается. Поскольку смешанный остаток внутри патронника затвердевает в течение трех секунд, пистолет должен немедленно очиститься, чтобы предотвратить засорение.
В профессиональных краскопультах обычно используется один из двух методов продувки. В системах продувки воздухом используется непрерывная подача сжатого воздуха под высоким давлением для выдувания остатков материала из камеры. Альтернативно, в механических системах очистки используется металлический стержень клапана, который физически движется вперед через камеру. Это выталкивает оставшийся материал и блокирует отверстия для жидкости от перекрестного загрязнения.
Инвестируя в многокомпонентное оборудование, владельцы бизнеса должны тщательно выбирать систему привода, которая приводит в действие дозирующие насосы. Двумя основными вариантами, доминирующими на рынке, являются пневматические или гидравлические системы.
Пневматические установки используют сжатый воздух для перемещения насосов-дозаторов вверх и вниз. Положительным моментом является то, что они обычно имеют более низкую первоначальную закупочную цену и их проще механически ремонтировать. Они хорошо подходят для подрядчиков начального уровня или для жилых помещений с низкой производительностью. Однако воздух по своей природе сжимаем. При срабатывании пистолета-распылителя в пневматических системах часто происходит кратковременное падение давления, известное как падение давления. Кроме того, им требуются массивные прицепные воздушные компрессоры для подачи необходимого объема воздуха, обеспечивающего непрерывную работу насосов.
Для профессиональных гидроизоляционных работ в больших объемах Гидравлический распылитель полимочевины представляет собой золотой стандарт. Вместо воздуха в этих машинах для привода дозирующих насосов используется гидравлическая жидкость под давлением.
Гидравлическая жидкость несжимаема. Этот особый инженерный выбор означает, что машина обеспечивает постоянное и стабильное давление без ужасного падения давления, связанного с пневматическими установками. Усовершенствованные гидравлические машины могут легко поддерживать давление от 3000 до 3500 фунтов на квадратный дюйм непрерывно, час за часом, без остановки или перегрева. Они предлагают значительно более высокую производительность и большую длину шланга. Для бригад, применяющих самые толстые гидроизоляционные эластомеры на массивных коммерческих крышах, предпочтение отдается гидравлическому приводу.
Эксплуатация дозирующего оборудования под высоким давлением требует строгого соблюдения протоколов ежедневного технического обслуживания. Летучая природа быстроотверждаемых химикатов означает, что ошибка оператора или небрежное обслуживание неизбежно приведут к катастрофическому выходу оборудования из строя. Защита Гидравлический распылитель полиуретана с полимочевиной требует обработки с точностью лабораторного прибора, а не стандартного строительного инструмента.
Наиболее ответственным этапом эксплуатации дозирующего оборудования является процесс остановки. Когда химикаты остаются статичными внутри машины, любое перекрестное загрязнение или дисбаланс давления могут привести к внутреннему отверждению материалов, разрушающему шланги и коллекторы.
Систематическая ежедневная процедура отключения гарантирует, что компоненты A и B остаются полностью изолированными и стабильными. Основное внимание всегда уделяется распылителю, поскольку это единственное место, где пересекаются два химиката. Операторы должны убедиться, что камера смешивания полностью очищена, клапаны для жидкости заблокированы, а пистолет густо смазан одобренной смазкой для предотвращения микроскопической кристаллизации.
Процедура Шаг |
Требуется действие |
Цель |
|---|---|---|
1. Продувка пистолета |
Нажмите на курок пистолета, чтобы очистить патронник, затем включите предохранитель. |
Предотвращает затвердевание смешанного материала внутри наконечника пистолета. |
2. Сброс давления |
Откройте рециркуляционные клапаны, чтобы сбросить давление обратно в бочки. |
Снимает статическое напряжение на гидравлических уплотнениях и шлангах с подогревом. |
3. Смазка пистолета |
Нанесите специальную смазку на смесительную камеру и отверстия для жидкости. |
Блокирует реакцию окружающей влаги с остаточными химикатами. |
4. Припаркуйте насос |
Включайте дозирующий насос до тех пор, пока вал не будет полностью втянут. |
Защищает вал насоса от воздействия воздушной влаги. |
5. Выключение питания |
Выключите основные нагреватели, нагреватели шлангов и основной источник питания. |
Предотвращает термическое разложение химикатов, находящихся в линиях. |
Влага – абсолютный главный враг любой эластомерной гидроизоляции. Хотя смоляная сторона относительно стабильна, изоцианатная сторона очень реагирует на влажность окружающей среды.
Когда влага из воздуха контактирует с изоцианатом внутри подающих барабанов, это запускает реакцию, в результате которой образуются твердые кристаллы мочевины. Эти кристаллы действуют как абразивный песок, когда их затягивают в машину. Они агрессивно повреждают стенки цилиндров дозирующих насосов, разрушают внутренние уплотнения и в конечном итоге засоряют сетчатые фильтры сверхтонкой очистки. Чтобы предотвратить это, подрядчики должны осуществлять экологический контроль еще до того, как химикаты попадут на буровую установку. Установка картриджей с осушителем на пробки барабана удаляет влагу из воздуха при откачке жидкости, а нагревательные покрытия барабана предотвращают внутреннюю конденсацию, вызванную перепадами температуры.
Переход на покрытия быстрого отверждения представляет собой полную смену парадигмы для подрядчиков по гидроизоляции. Скорость работы и время возврата в эксплуатацию не имеют себе равных по сравнению с традиционными материалами, но для реализации этих выгодных преимуществ требуется выбор соответствующего дозирующего оборудования.
Первоначальный капитал, необходимый для приобретения химикатов быстрого отверждения и оборудования для гидравлического дозирования, несомненно, выше, чем для традиционных эпоксидных смол, наносимых роликом. Однако окупаемость инвестиций быстро достигается за счет экспоненциальной экономии труда и резкого увеличения оборота проекта.
Рассмотрим проект коммерческой крыши площадью 10 000 квадратных футов. Традиционное полиуретановое покрытие требует нанесения нескольких слоев, для отверждения каждого из которых требуется от двенадцати до двадцати четырех часов. Это вынуждает бригаду оставаться на месте почти неделю, накапливая большие затраты на рабочую силу, оставаясь при этом уязвимой для внезапных ливней. Напротив, полимочевина затвердевает за секунды. Обученная бригада может нанести покрытие необходимой толщины за один проход, благодаря чему поверхность выдержит пешеходное движение за считанные минуты. Сократив рабочее время на семьдесят процентов, подрядчики смогут предлагать более конкурентоспособные цены и брать на себя больше проектов в месяц.
При выборе оборудования лица, принимающие решения, должны выходить за рамки первоначальной цены и оценивать общую стоимость владения. Машина, которая изо всех сил пытается поддерживать тепло или давление, приведет к повреждению покрытия, что приведет к катастрофически дорогостоящим разрушениям.
Во-первых, строго оцените теплопроизводительность. Установки профессионального уровня часто оснащены надежными первичными нагревателями мощностью от 18 до 24 кВт для мгновенного повышения температуры холодных химикатов. Во-вторых, оцените систему привода. Гидравлические насосы обеспечивают постоянное, непульсирующее давление, необходимое для равномерного распыления толстых материалов. В-третьих, проверьте максимальную длину шланга. Высокопроизводительные гидравлические агрегаты могут проталкивать материал через нагретый шланг на расстояние от 90 до 120 метров, что жизненно важно для крупных коммерческих кровельных работ. Наконец, убедитесь, что производитель предлагает доступные запасные части и комплексную техническую поддержку. Время простоя в ожидании фирменной печати намного превышает экономию при покупке неподдерживаемой машины бюджетного уровня.
Создание гидроизоляционной мембраны, которая затвердевает за три секунды, требует безупречной симфонии тепла, давления и точного механического расчета. Хотя скорость этих эластомеров обеспечивает невероятную рентабельность и непревзойденную долговечность, успех вашего проекта неразрывно связан с качеством вашей системы обработки жидкостей.
В конечном счете, надежная дозирующая машина так же важна для работы, как и сам химикат. Понимая основные механизмы ударного перемешивания, терморегулирования и ежедневного технического обслуживания, подрядчики могут уверенно масштабировать свою деятельность. Мы настоятельно рекомендуем вам просмотреть каталог передового оборудования на Chinareanin, чтобы найти идеальное технологическое решение для вашего следующего коммерческого предприятия по гидроизоляции.
Хотя некоторые универсальные машины продаются как машины двойного назначения, стандартная машина для пенополиуретана начального уровня обычно недостаточна для применения чистой полимочевины. Пенополиуретан обычно требует более низкого рабочего давления (от 1000 до 1500 фунтов на квадратный дюйм) и более низких температур (от 110 до 130 °F). Чистая полимочевина требует агрессивного ударного перемешивания для правильного отверждения, что требует постоянного давления от 2000 до 3500 фунтов на квадратный дюйм и устойчивых температур до 160°F. Если пеногенератору не хватает гидравлической мощности или мощности нагревателя для мгновенной подготовки химикатов, полимочевина не будет распыляться должным образом, что приведет к образованию слабого покрытия с несоответствующим соотношением.
Если быстроотверждаемое покрытие остается липким, мягким или хрупким после стандартного пятисекундного окна, это почти исключительно проблема с оборудованием или обслуживанием, а не химический дефект. Реакция требует точного соотношения 1:1 по объему. Если покрытие не затвердевает, значит, в машине нарушено соотношение распыления. Этот дисбаланс обычно вызван ограничением потока жидкости на одной стороне системы. Обычными виновниками являются засорение сетчатых фильтров, кристаллический изоцианат в насосе или закупорка смесительной камеры распылителя. Требуется немедленное отключение и устранение неисправностей, связанных с давлением.
Если нагретый шланг потеряет температуру из-за неисправного медного элемента или сильного холода окружающей среды, вязкость химикатов быстро увеличится. Густые, вязкие химикаты не будут распыляться должным образом на кончике пистолета, что приведет к плохому перемешиванию. Полученное покрытие будет иметь непропорциональное соотношение, иметь вздутую текстуру, слабую адгезию и полную неспособность обеспечить водонепроницаемость основания.
Поддержание идеального соотношения 1:1 полностью зависит от механического состояния ваших дозирующих насосов и линий подачи жидкости. Операторы должны убедиться, что сетчатые фильтры чистые, уплотнения насоса целы, а перекачивающие насосы обеспечивают достаточное давление подачи. Усовершенствованные цифровые мониторы давления на современных гидравлических установках автоматически отключают систему при обнаружении дисбаланса соотношения, предотвращая попадание плохого материала в пистолет-распылитель.
Инвестиции в дозирующее оборудование профессионального уровня существенно различаются в зависимости от выходной мощности, мощности нагревателя и архитектуры системы. Автономный гидравлический дозатор обычно стоит от 15 000 до 35 000 долларов. Однако подрядчики редко покупают только базовый блок. Для полноценной работы установки требуются шланги с подогревом, специализированные распылители, бочковые перекачивающие насосы, мощный воздушный компрессор и электрогенератор. Полная мобильная окрасочная установка «под ключ», встроенная в закрытый трейлер, может стоить от 45 000 до более 85 000 долларов. Серьезные подрядчики по гидроизоляции рассматривают это как долгосрочный актив, который окупается за счет резкого снижения затрат на рабочую силу.
Работа с дозирующим оборудованием высокого давления не сравнима с использованием стандартного краскораспылителя. Это требует узкоспециализированной технической подготовки. Поскольку химическая реакция происходит за считанные секунды, вероятность ошибки отсутствует. Операторы должны понимать основы гидродинамики, тепловой массы и химической безопасности. Их необходимо научить читать показания цифровых манометров, чтобы выявлять микроскопические закупорки, прежде чем они вызовут катастрофический переход. Хотя кривая обучения, несомненно, сложна, правильное обучение предотвращает дорогостоящее повреждение оборудования и гарантирует применение безупречных и долговечных гидроизоляционных мембран.


