
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-15 Origine : Site


Savez-vous pourquoi tant de travaux de pulvérisation de mousse échouent sur le terrain ? Le plus souvent, le coupable ne vient pas de mauvais produits chimiques ou d’un doseur défectueux. Il s’agit d’une alimentation en air compromise.
Faire fonctionner un La machine de pulvérisation de mousse de polyuréthane nécessite efficacement bien plus que la simple sélection des températures de fluide correctes. Dans toute configuration pneumatique, l’air comprimé est l’élément vital absolu de l’ensemble de l’opération. Une mauvaise pression atmosphérique ruine votre rendement en mousse. Cela vous laisse avec des matériaux lourds et hors rapport qui rongent directement vos marges bénéficiaires. Pire encore, l'air humide détruira rapidement vos pompes à fluide et vos pistolets pulvérisateurs coûteux.
En tant qu'ingénieurs en fluides, nous voyons constamment des entrepreneurs blâmer les pompes doseuses alors que le véritable problème est le manque d'air. Dans ce guide complet, nous détaillerons les spécifications exactes de l’air nécessaires au fonctionnement parfait de votre équipement. De la compréhension de l'équilibre délicat entre le volume et la pression de l'air à la maîtrise du contrôle de l'humidité, vous apprendrez comment protéger votre investissement en équipement et maximiser votre rendement quotidien.
Le volume est roi : la plupart des systèmes de pulvérisation pneumatique nécessitent un minimum de 15 à 25 pieds cubes par minute pour maintenir une action de pompage continue et ininterrompue.
Pression constante : une pression de travail dynamique stable de 100 à 130 livres par pouce carré est strictement requise pour garantir une atomisation appropriée du fluide et une course fiable du moteur.
La qualité de l’air n’est pas négociable : l’humidité atmosphérique ambiante est le principal ennemi de l’isocyanate. L’utilisation de sécheurs d’air réfrigérés et de séparateurs d’eau à plusieurs étages est obligatoire.
Sélection du compresseur : Pour les applications commerciales intensives, les compresseurs d'air rotatifs à vis sont largement supérieurs aux modèles alternatifs standard en raison de leurs capacités de cycle de service continu.
Pour véritablement maîtriser votre équipement, vous devez d'abord comprendre que les systèmes pneumatiques fonctionnent selon des principes fondamentalement différents de ceux des alternatives hydrauliques ou électriques. L’air comprimé est responsable de l’exécution simultanée de plusieurs fonctions critiques. Si la source de génération d’air tombe en panne, l’ensemble du processus d’application s’effondre immédiatement.
La charge la plus lourde imposée à votre compresseur est l’alimentation du moteur pneumatique principal. Ce moteur entraîne les pompes doseuses de fluide. Ces pompes extraient physiquement les produits chimiques isocyanate côté A et résine côté B de leurs fûts, les poussent à travers les réchauffeurs primaires et les mettent sous pression à l'intérieur du faisceau de tuyaux.
Ce système s'appuie fortement sur un principe de multiplicateur. Un grand cylindre à air utilise une pression d'air relativement faible, telle que 100 PSI, pour générer des pressions de fluide exceptionnellement élevées allant de 1 000 à 2 000 PSI. Imaginez-vous debout sur un échafaudage et pulvérisant continuellement. Si votre alimentation en air fluctue ou diminue même légèrement, la pression du fluide chute instantanément. Cela crée un déséquilibre immédiat entre les produits chimiques A et B. Le résultat ? Mousse hors rapport qui rétrécit, ne durcit pas ou manque complètement d’intégrité structurelle.
Au-delà du doseur principal, l'air comprimé circule sur toute la longueur de votre faisceau de tuyaux chauffés directement jusqu'au pistolet pulvérisateur. À l’intérieur du bloc du pistolet, de l’air à grande vitesse facilite le processus de mélange par impact. Il force violemment les deux produits chimiques à s’atomiser en un brouillard fin et uniforme quelques millisecondes seulement avant de toucher le substrat.
Plus précisément, les pistolets pneumatiques reposent entièrement sur un mécanisme de purge d’air pour éviter les obstructions catastrophiques. Au moment précis où vous relâchez la gâchette, un souffle d’air comprimé dégage la chambre de mélange. Si votre pression dynamique est trop faible pendant cette phase, la mousse mélangée résiduelle reste à l'intérieur de la chambre et durcit instantanément. Ce qui suit est une reconstruction manuelle frustrante et longue du pistolet en plein milieu d'un travail.
La sélection du bon compresseur d'air implique de calculer les demandes volumétriques précises de votre équipement spécifique. S'appuyer sur des conjectures ou tenter d'économiser du capital avec une unité sous-dimensionnée entraînera inévitablement des goulots d'étranglement opérationnels. Les deux mesures que vous devez évaluer attentivement sont le CFM et le PSI.
Pour faciliter la sélection, nous avons compilé un tableau de référence standard basé sur des données d'ingénierie de première ligne. Cela met en évidence l’alimentation en air requise pour différentes classes d’équipements.
Classe d'équipement |
Exigence de PCM |
PSI dynamique |
Type de compresseur idéal |
|---|---|---|---|
Résidentiel/Commercial léger |
15 à 20 PCM |
100 à 120 livres par pouce carré |
Réciproque alimenté au gaz |
Commercial lourd / Toiture |
25 à 35+ PCM |
100 à 130 livres par pouce carré |
Compresseur rotatif à vis |
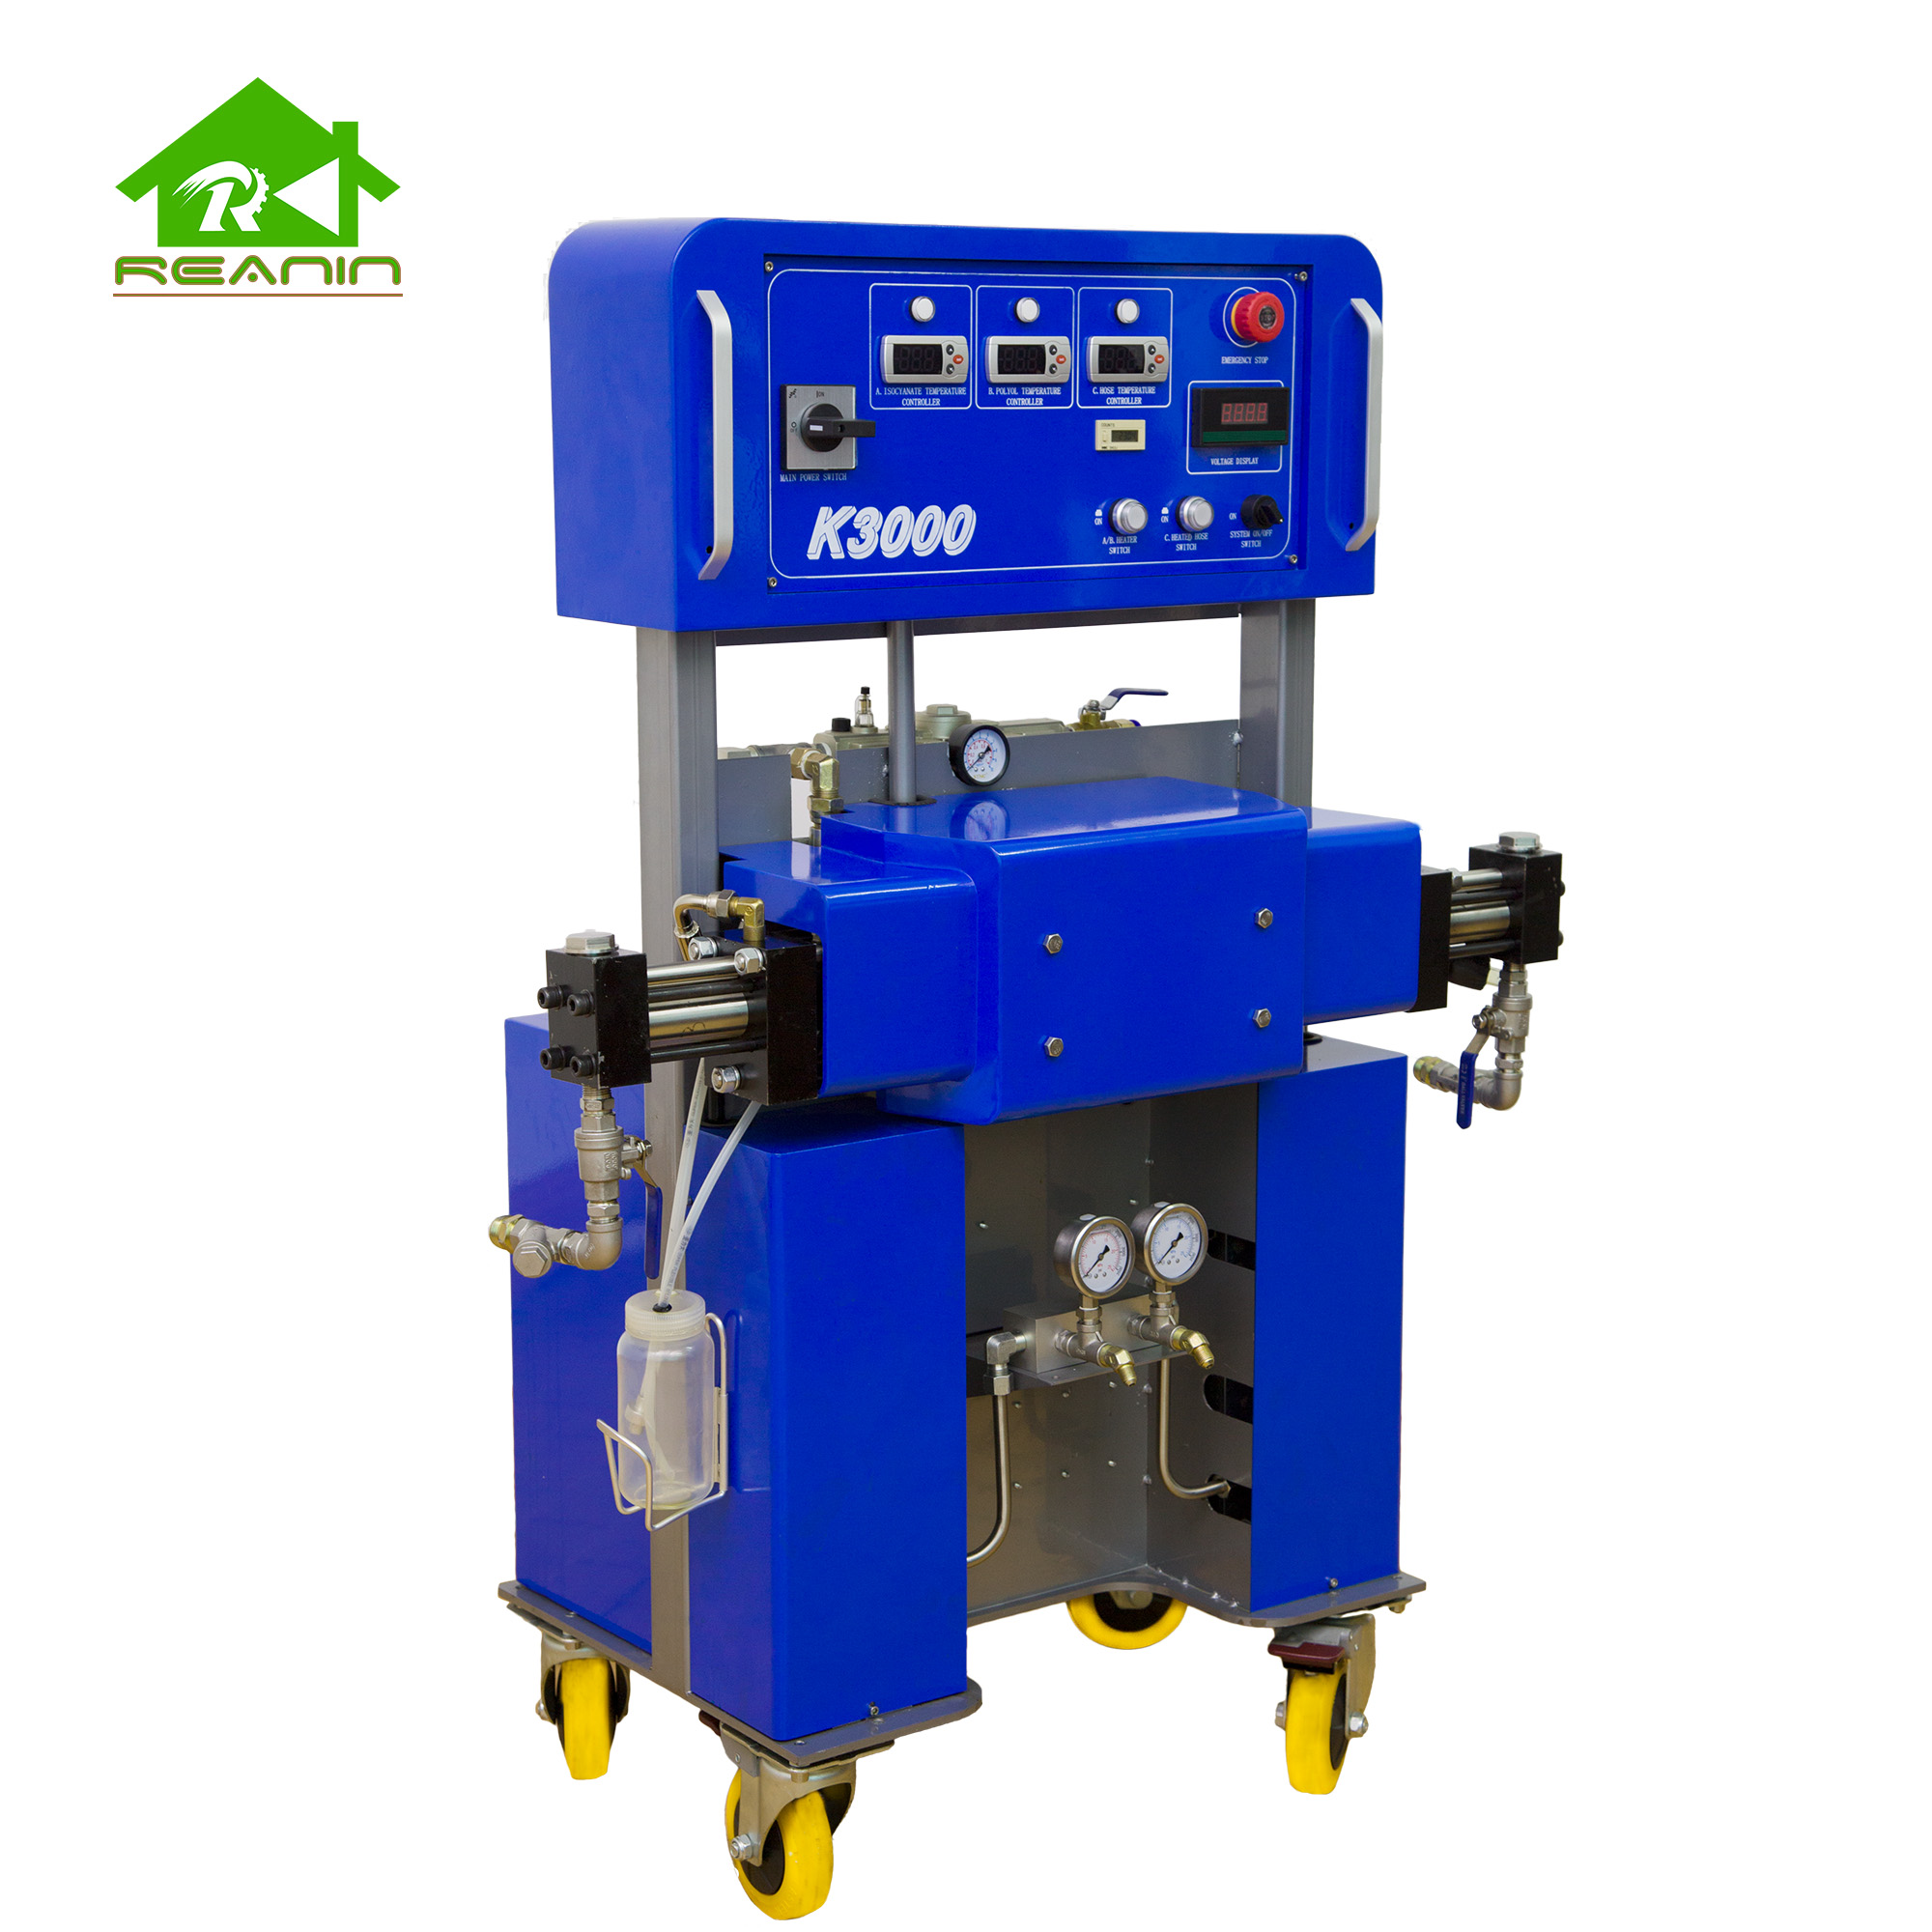
Prenons un exemple concret. Un performant La machine pneumatique à mousse de polyuréthane comme la Reanin K3000 est conçue pour gérer des pressions de service maximales de fluide jusqu'à 2000 PSI. Pour maintenir cette immense pression de fluide, le moteur pneumatique de la machine nécessite une pression d'air dynamique à toute épreuve de 100 à 120 PSI. Si votre compresseur d'air ne peut pas fournir le volume d'air nécessaire, les pompes caleront à mi-course.
Les entrepreneurs qui tentent de gagner du temps en achetant un compresseur sous-dimensionné sont quotidiennement confrontés à de graves frustrations. Le symptôme immédiat est une pulvérisation inégale et crépitante. Alors que le compresseur a du mal à suivre le rythme, il dépasse continuellement son cycle de service prévu. Pour un compresseur alternatif standard, cela entraîne une surchauffe extrême, un écoulement excessif d'huile dans les conduites d'air et, finalement, une panne prématurée du moteur.
Si l’on examine les développements récents dans le secteur mondial de l’isolation, on constate un changement massif dans la manière dont les entrepreneurs gèrent l’approvisionnement en air. Les opérateurs commerciaux s’éloignent de plus en plus des compresseurs à pistons traditionnels. Au lieu de cela, ils investissent massivement dans des unités à vis rotatives à vitesse variable équipées de capteurs intelligents de surveillance de l’air.
Pourquoi cela se produit-il ? Les coûts des produits chimiques bruts continuent d’augmenter à l’échelle mondiale. La marge d’erreur sur un chantier a considérablement diminué. Les configurations pneumatiques modernes sont désormais évaluées non seulement sur la puissance brute, mais aussi sur leur capacité à fournir une pression dynamique parfaitement stable sans fluctuation. Cette stabilité se traduit directement par un rendement chimique maximisé et une réduction significative des déchets de matériaux. De plus, des réglementations environnementales plus strictes poussent les entrepreneurs vers des méthodes de génération d’air plus économes en énergie.
Fournir le volume et la pression corrects ne représente que la moitié de la bataille. La qualité réelle de l’air est tout aussi vitale. L'air ambiant contient naturellement de l'humidité. Lorsqu’un compresseur met cet air sous pression, il concentre l’humidité. Si elle n’est pas traitée, cette eau se déplace directement dans votre délicat système pneumatique.
L’humidité est le pire ennemi des produits chimiques pour mousse pulvérisée. Lorsque l’isocyanate chimique du côté A est exposé à l’eau, il ne se dégrade pas seulement. Il réagit violemment. Au lieu de former une mousse expansive, il cristallise en une substance dure et abrasive semblable à l’urée. C'est exactement comme du sable dans vos engrenages.
Si de l'air chargé d'humidité pénètre dans le système fluide, ces cristaux rayeront rapidement les joints de la pompe, obstrueront les tuyaux chauffés et détruiront la chambre de mélange du pistolet. De plus, les fuites d’huile provenant d’un compresseur mal entretenu peuvent être désastreuses. Si des particules d'huile microscopiques se mélangent à la mousse atomisée au niveau de la pointe du pistolet, l'huile agit comme un agent de démoulage. Cela compromet gravement l'adhérence de la mousse au substrat. Il s'agit d'un point d'échec critique lors de l'application de matériaux avec un machine de pulvérisation de mousse à cellules fermées conçue pour le renforcement structurel et les pare-vapeur stricts.
Pour protéger votre installation et garantir un rendement optimal, l’intégration de composants de traitement d’air appropriés est une nécessité absolue.
Sécheurs d’air réfrigérés : Il s’agit de la référence en matière d’installations de pulvérisation de mousse. Un sécheur réfrigéré refroidit l'air comprimé à environ 38 degrés Fahrenheit, forçant la vapeur d'eau en suspension à se condenser en liquide, qui est ensuite automatiquement drainé.
Sécheurs par adsorption : pour les opérateurs travaillant dans des environnements extrêmement humides, côtiers ou tropicaux, un sécheur par adsorption peut être nécessaire. Ces unités utilisent des billes chimiques pour absorber l’humidité, abaissant ainsi le point de rosée à des niveaux très secs.
Séparateurs d'eau et d'huile : Avant que l'air n'atteigne le doseur, il doit passer par un système de filtration à plusieurs étages. Cela comprend généralement un filtre à particules pour la poussière et un filtre coalescent pour piéger les aérosols d'huile.
Tous les équipements de mousse pulvérisée ne sont pas construits avec la même architecture. Votre alimentation en air doit être soigneusement adaptée à la classe spécifique de machine que vous utilisez pour éviter le gaspillage de carburant ou un calage continu.
UN La machine de pulvérisation de mousse PU portable , telle que la Reanin K2000, est conçue spécifiquement pour la mobilité. Ces unités sont fréquemment déployées pour l'isolation des combles résidentiels, les solives de bordure ou le levage du béton. Parce qu'ils sont conçus pour être déplacés facilement, ils sont équipés de moteurs pneumatiques très efficaces qui nécessitent moins de volume d'air, généralement de l'ordre de 15 à 20 CFM.
Cependant, être portable ne signifie pas que vous pouvez faire des compromis sur la qualité de l’air. Même les petites installations mobiles nécessitent un air sec et strictement réglementé. Les entrepreneurs utilisant des plates-formes portables les associent souvent à des compresseurs à pistons à essence haut de gamme montés sur des coussinets amortisseurs de vibrations, combinés à des séparateurs d'humidité en ligne compacts.
À l’opposé du spectre se trouvent les systèmes robustes conçus pour une production continue et de gros volumes. Les applications telles que les toitures plates commerciales, les entrepôts frigorifiques à grande échelle et le remplissage de vides géotechniques nécessitent un véritable machine d'injection de polyuréthane de construction.
Ces unités utilisent des moteurs pneumatiques massifs pour pousser des matériaux épais et à haute viscosité sur de longues longueurs de tuyaux qui dépassent parfois 300 pieds. Pour répondre à cette demande intense, les opérateurs doivent utiliser de gros compresseurs rotatifs à vis. Les compresseurs rotatifs à vis sont ici le choix préféré car ils offrent un cycle de service continu. Ils peuvent fonctionner toute la journée sans subir d’arrêt thermique ni de dégradation de pression.
Le trajet de l’air comprimé du réservoir de stockage jusqu’à la doseuse implique plusieurs points de contrôle critiques. Un dimensionnement approprié de ces composants de distribution évite les pertes par friction et protège le système pneumatique interne de la machine.
Une erreur remarquablement courante commise par les nouveaux entrepreneurs consiste à utiliser des tuyaux d’air trop étroits. Lorsque l'air circule dans un tuyau, le frottement contre les parois internes provoque une chute de pression. Plus le tuyau est long et plus son diamètre est étroit, plus la perte par friction est importante.
Pour les systèmes pneumatiques en polyuréthane, les tuyaux d'air standard d'un quart de pouce ou de trois huitièmes de pouce sont généralement insuffisants pour la conduite d'alimentation principale. Il est fortement recommandé d'utiliser un tuyau d'air d'au moins un demi-pouce ou trois quarts de pouce de diamètre intérieur pour connecter le compresseur à la machine. Cela garantit que le volume élevé d’air requis atteint le moteur sans être étouffé.
Juste avant que l'air comprimé n'entre dans le moteur pneumatique de la machine, il doit passer par une unité FRL. C'est votre dernière ligne de défense.
Le filtre agit comme la dernière barrière contre les particules restantes ou l'humidité liquide qui ont contourné le sécheur principal. Le régulateur permet à l'opérateur de composer la pression de travail dynamique exacte requise pour équilibrer parfaitement les pompes chimiques A et B. Enfin, le lubrificateur injecte un brouillard microscopique d'huile pneumatique dans le flux d'air pour lubrifier les joints internes et les pistons du moteur pneumatique.
Il existe une règle de configuration cruciale que vous devez suivre. Il est absolument impératif que l’air circulant vers le pistolet pulvérisateur contourne le lubrificateur. Vous devez uniquement lubrifier l'air arrivant au moteur de la machine. Si l'huile pneumatique atteint l'alimentation en air du pistolet, elle contaminera la mousse et détruira l'adhérence du substrat.
Même avec une configuration méticuleusement conçue, les opérateurs rencontreront occasionnellement des anomalies pneumatiques sur le chantier. Il est nécessaire de diagnostiquer rapidement ces problèmes grâce à une isolation systématique pour minimiser les temps d'arrêt.
Si votre machine démarre à 120 PSI, mais qu'après trente secondes de pulvérisation, la pression chute régulièrement à 80 PSI, votre jet de pulvérisation se rétrécira. Vous rencontrez un déficit volumétrique. La machine consomme simplement de l’air plus rapidement que le compresseur ne peut le reconstituer.
Pour résoudre ce problème, vérifiez d'abord que tous les tuyaux d'air ont un diamètre intérieur d'au moins un demi-pouce et qu'il n'y a pas de raccords rapides restrictifs. Si la plomberie est correcte, vous devrez peut-être installer un réservoir de réception d'air auxiliaire à proximité du doseur pour fournir une plus grande réserve d'air stocké. En fin de compte, vous devrez peut-être passer à un compresseur avec un indice CFM plus élevé.
Si la mousse semble épaisse, ne parvient pas à atteindre le rendement attendu ou commence à rétrécir et à se détacher des goujons après quelques minutes, vous avez probablement un problème d'air au niveau du pistolet. Il s'agit d'un signe classique d'un mauvais mélange par impaction causé par une pression d'air dynamique inadéquate ou par une contamination par l'humidité réagissant prématurément avec l'isocyanate.
Vérifiez le régulateur d'air dédié au pistolet et assurez-vous que la pression reste stable au-dessus de 100 PSI pendant que la gâchette est enfoncée. Ensuite, inspectez vos séparateurs d’eau. Si de l'eau est présente dans les conduites, votre sécheur d'air réfrigéré nécessite un entretien immédiat.
La longévité et la fiabilité de votre équipement sont indissociables de l’entretien de son système d’alimentation en air. La mise en œuvre d’un protocole strict de maintenance préventive est la méthode la plus efficace pour éviter les pannes catastrophiques des équipements.
Avant de commencer tout travail de pulvérisation, les opérateurs doivent effectuer des contrôles quotidiens de routine. La tâche la plus critique consiste à vider le réservoir du compresseur d’air. La compression de l'air ambiant concentre naturellement l'humidité atmosphérique en eau liquide à l'intérieur du réservoir récepteur principal. Ouvrez le robinet de vidange au fond du réservoir pour évacuer cette eau accumulée. De plus, vérifiez les niveaux d'huile du compresseur, assurez-vous que le sécheur réfrigéré est sous tension et testez le mécanisme de purge d'air du pistolet pulvérisateur avant d'introduire des produits chimiques.
Inspectez chaque semaine les filtres coalescents et les séparateurs d’eau. Ces filtres ont une durée de vie limitée et deviendront saturés avec le temps, ce qui limitera le flux d'air. Remplacez les éléments filtrants selon les recommandations du fabricant.
Une machine de pulvérisation pneumatique est aussi fiable que l’alimentation en air qui l’alimente. Un volume d’air approprié, une pression dynamique constante et un contrôle rigoureux de l’humidité sont les piliers fondamentaux d’une application de mousse de haute qualité. En adaptant votre compresseur aux spécifications exactes de votre machine et en adhérant à des protocoles de maintenance stricts, vous évitez le gaspillage chimique quotidien et protégez votre matériel contre une panne prématurée.
Ne laissez pas une configuration d’air inférieure à la moyenne ruiner vos marges bénéficiaires. Si vous cherchez à mettre à niveau votre installation ou si vous avez besoin d'un équipement conçu pour gérer des environnements exigeants, il est essentiel de choisir le bon doseur. Nous vous recommandons fortement d'évaluer les systèmes qui correspondent à l'échelle spécifique de votre projet. Pour des solutions de pointe, des unités résidentielles très mobiles aux plates-formes commerciales robustes, explorez les gammes de produits avancées sur chinareanin.com pour trouver le système pneumatique parfait pour votre entreprise.
Non. Les compresseurs à pistons standard ou les petits compresseurs alternatifs de qualité entrepreneur sont conçus pour les outils pneumatiques à faible volume comme les pistolets à clous. Ils génèrent généralement seulement 2 à 5 CFM. Le fonctionnement d'un doseur professionnel nécessite un débit constant et ininterrompu de 15 à 35+ CFM pour entraîner le moteur pneumatique et purger le pistolet pulvérisateur simultanément. L’utilisation d’un compresseur sous-dimensionné entraîne des chutes de pression immédiates, le calage des pompes et une mousse fortement hors rapport.
L'humidité est très préjudiciable au processus d'application. Le produit chimique du côté A réagit violemment et instantanément lorsqu’il est exposé à l’eau, créant des cristaux de polyurée durs et du dioxyde de carbone. Si l'humidité provenant de l'alimentation en air pénètre dans le système, ces cristaux abrasifs se formeront à l'intérieur des pompes à fluide, des tuyaux chauffés et du pistolet pulvérisateur, provoquant des rayures irréversibles sur les cylindres et un blocage total des conduites.
Pour les applications commerciales et industrielles, les compresseurs rotatifs à vis sont largement supérieurs. Les compresseurs à pistons alternatifs ont généralement un cycle de service limité, ce qui signifie qu'ils doivent s'arrêter et refroidir pour éviter toute surchauffe. La pulvérisation de mousse est un processus continu qui nécessite un cycle de service continu. Les compresseurs rotatifs à vis sont conçus pour fonctionner constamment à pleine charge sans surchauffe, fournissant un volume d'air constant qui empêche le doseur de caler.
Oui, l’alimentation en air a un impact direct et significatif sur votre rendement global en mousse. Le rendement est déterminé par l’efficacité avec laquelle les produits chimiques A et B sont mélangés et atomisés. Si la pression de votre air est trop basse, le mélange par impact à l'intérieur de la chambre du pistolet est compromis. Les produits chimiques sortiront de la buse dans un état liquide mal mélangé plutôt que sous forme d’un fin brouillard, empêchant la mousse d’atteindre son potentiel d’expansion maximal. Il en résulte une mousse dense et lourde qui couvre moins de superficie.
Vous devez vider le réservoir de votre compresseur d'air quotidiennement, de préférence à la fin de chaque quart de travail. Lorsque l’air est comprimé, l’humidité ambiante se condense en eau liquide à l’intérieur du réservoir de stockage. Si elle n'est pas évacuée, cette eau réduit la capacité d'air du réservoir, provoque une rouille interne et augmente considérablement le risque que l'humidité contourne vos sécheurs d'air et pénètre dans les pompes chimiques.
Pour la conduite d'alimentation en air principale reliant votre compresseur au doseur, vous devez utiliser un tuyau d'air d'un diamètre intérieur d'au moins un demi-pouce ou trois quarts de pouce. L’utilisation de tuyaux standard d’un quart de pouce ou de trois huitièmes de pouce crée une perte de friction excessive sur la distance. Cela étouffe le volume d'air avant même qu'il n'atteigne le moteur de la machine, entraînant des chutes de pression lorsque vous appuyez sur la gâchette.


